Как устранить полосы на чёрных литых изделиях
Краткий ответ
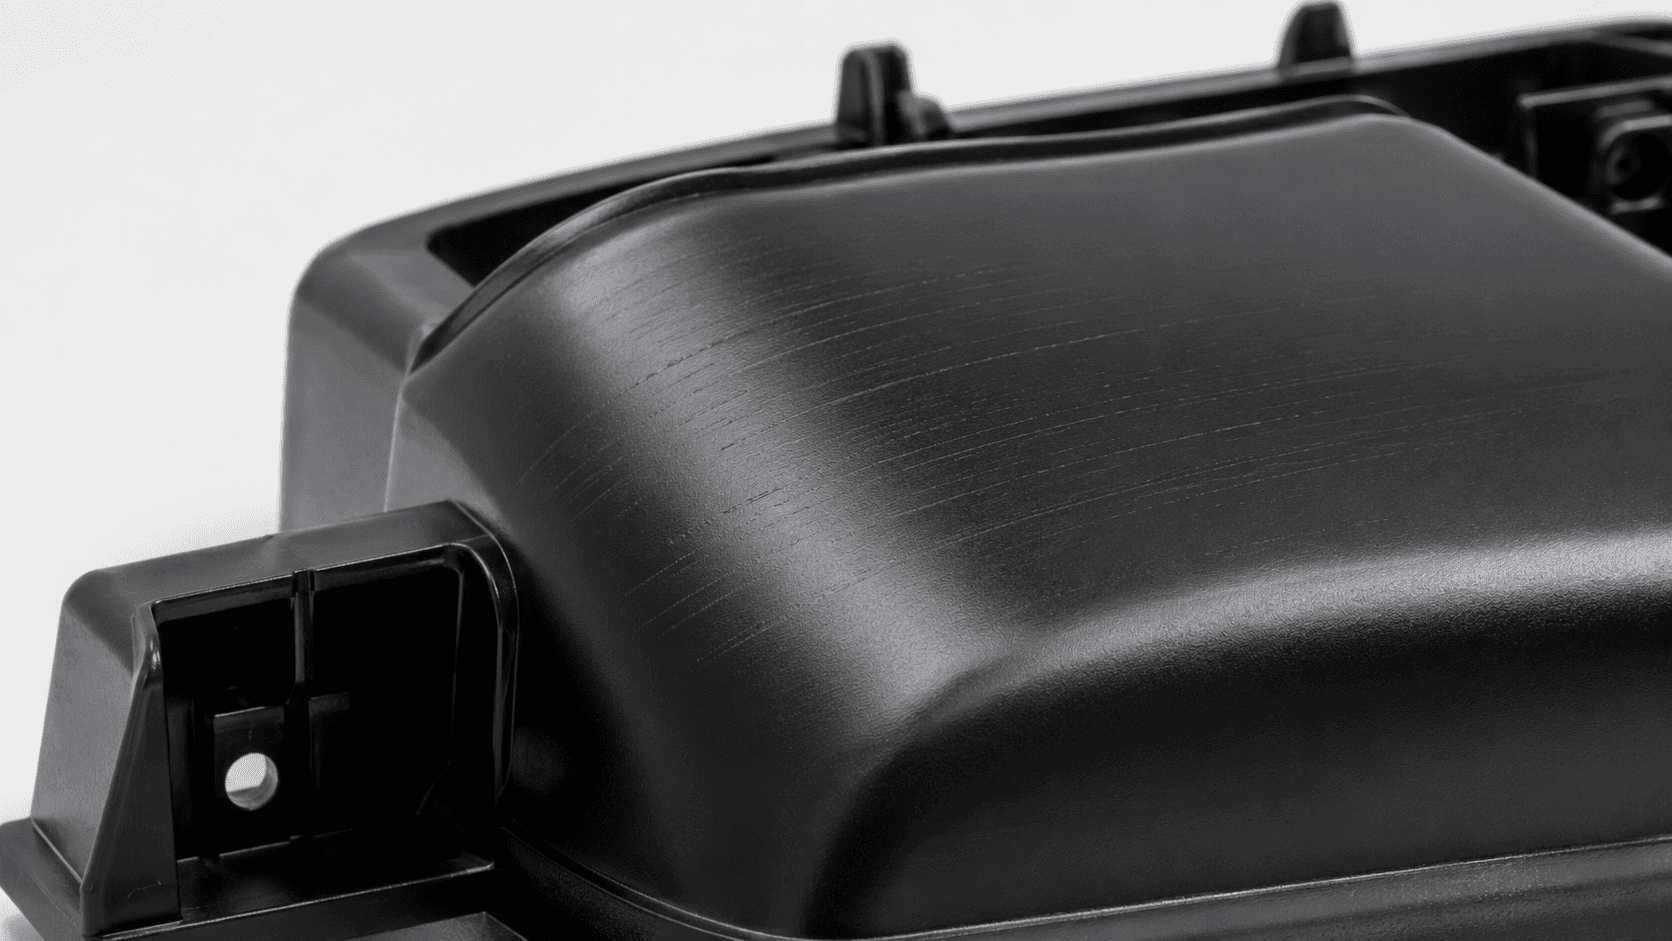
«Полосы» на чёрном литом изделии могут быть несколькими разными дефектами с разными причинами. Цветовые полосы — неравномерно чёрные, серые или отличающиеся по глянцу участки — обычно указывают на смешение, дозирование, совместимость носителя или дисперсию. Серебристые полосы указывают на влагу, летучие вещества или захваченный газ. Следы течения возникают из-за того, как расплав течёт и охлаждается, подгары — из-за запертого воздуха или деструктированного расплава, а линии спая — из-за встречи потоков расплава. Определите дефект, прежде чем менять настройки: устранение одного типа может вызвать другой.
Шаг 1. Определите дефект
| Дефект | Как выглядит | Где обычно появляется |
|---|---|---|
| Цветовые полосы | Более тёмные, более серые или отличающиеся по глянцу полосы вдоль потока; могут меняться от цикла к циклу | Часто начинаются у литника и распространяются по потоку |
| Серебристые полосы | Серебристые вытянутые следы, часто U- или V-образные, направленные по потоку | У литника или по всей поверхности |
| Следы течения | Волнистые линии, кольца или матовые полосы | Вокруг литника и в местах изменения толщины стенки |
| Подгары | Коричневое или чёрное обесцвечивание, иногда с запахом гари | В конце заполнения, в глухих карманах и у плохо вентилируемых участков |
| Линии спая | Тонкая линия или надрез в месте встречи потоков, иногда с разницей глянца | Вокруг отверстий, закладных деталей и между литниками |
На чёрном изделии серебристые полосы и разница глянца могут выглядеть серыми, поэтому осматривайте изделие при скользящем освещении и фотографируйте несколько последовательных отливок, прежде чем делать вывод.
Шаг 2. Диагностика по признакам
| Признак | Возможные причины | Проверки на месте | Корректировки для проверки |
|---|---|---|---|
| Цветовые полосы | Неполное смешение; вязкость расплава или совместимость носителя не соответствуют базовой смоле; плохая дисперсия технического углерода; нестабильное дозирование | Проверить точность дозатора и расслоение гранул в бункере; сравнить с утверждённой партией мастербатча; проверить шнек и установленное противодавление | Стабилизировать дозирование или предварительно смешивать; умеренно изменить противодавление или частоту вращения шнека в пределах, допустимых для смолы; рассмотреть носитель, более близкий к базовой смоле |
| Серебристые полосы | Влага в гигроскопичных смолах; летучие вещества из добавок; воздух, втянутый при декомпрессии; деструктированный материал | Проверить влажность смолы и мастербатча методом поставщика; проверить сушилку; отлить натуральную смолу без добавок | Сушить по указаниям поставщика смолы; уменьшить декомпрессию; пересмотреть температуру расплава и время пребывания |
| Следы течения | Слишком низкая температура расплава или формы; профиль скорости впрыска; резкие изменения толщины; конструкция литника | Отлить недоливы при нескольких скоростях; проверить равномерность температуры формы | Скорректировать профиль скорости впрыска или температуру формы в пределах технологического окна смолы |
| Подгары | Воздух, запертый и сжатый в конце заполнения (дизель-эффект); засорённые или отсутствующие вентиляционные каналы; чрезмерная скорость впрыска; расплав, деструктированный из-за долгого пребывания или высокой температуры | По недоливам найти последнюю заполняемую зону; осмотреть вентиляционные каналы; сравнить объём впрыска с ёмкостью цилиндра | Очистить или добавить вентиляционные каналы; замедлить конец заполнения; снизить температуру расплава или время пребывания; может потребоваться доработка формы |
| Линии спая | Встреча потоков при низкой температуре; ориентация пигмента в месте встречи | Отметить, где образуется линия относительно литников и отверстий | Скорректировать положение литника, температуру расплава и формы и вентиляцию в зоне спая; заметность часто можно уменьшить, но не всегда устранить |
Шаг 3. Найдите источник
Прежде чем менять рецептуру или машину, выясните, следует ли дефект за материалом, мастербатчем, машиной или формой:
- Отлейте натуральную базовую смолу без мастербатча при тех же настройках. Если дефект остаётся, мастербатч не является главной причиной.
- Сравните текущую партию мастербатча с ранее утверждённой партией при одинаковых настройках.
- По возможности испытайте тот же материал на другой машине с другим шнеком или цилиндром.
- Меняйте только один параметр за раз и фиксируйте его влияние на нескольких последовательных отливках.
- Сохраняйте контрольные образцы партий смолы и мастербатча, использованных в каждом испытании.
Когда причина в мастербатче
Цветовые полосы — дефект, который чаще всего связан с мастербатчем. Типичные причины: носитель, не полностью смешивающийся с базовой смолой, например полиэтиленовый носитель в неполиолефиновой смоле; большая разница текучести расплава между носителем и базовой смолой; неполная дисперсия технического углерода; настолько низкая доля ввода, что небольшие колебания дозирования становятся заметными; и разница в размере или форме гранул, из-за которой мастербатч и смола расслаиваются в бункере. Носитель, подобранный под базовую смолу, например полипропиленовый для изделий из полипропилена или специальный носитель для ABS, PA или PC, снижает этот риск. Как задаётся текучесть носителя, объясняет наше руководство по MFI и переработке чёрного мастербатча.
У каждой корректировки есть побочный эффект
| Корректировка | Может помочь при | Возможные побочные эффекты |
|---|---|---|
| Повышенное противодавление | Смешении и равномерности цвета | Больше нагрева от сдвига, более долгая пластикация, деструкция термочувствительных смол |
| Более высокая температура расплава | Следах течения и смешении | Деструкция, подгары, более долгое охлаждение, облой |
| Более высокая скорость впрыска | Следах течения и линиях спая | Запертый воздух и подгары, струйное течение, облой |
| Более низкая скорость впрыска | Подгарах | Следы течения, более заметные линии спая, недоливы |
| Более высокая температура формы | Следах течения и глянце | Более длинный цикл, изменение усадки |
| Сушка | Серебристых полосах из-за влаги | Не нужна для большинства негигроскопичных смол; пересушивание может повредить некоторые смолы |
Технологические окна сильно различаются для PE, PP, ABS, PA и PC, а также между марками одной смолы. Используйте диапазоны, рекомендованные поставщиком смолы, и не переносите на другой материал настройки, которые подошли для одного.
Часто задаваемые вопросы
Любая полоса на чёрном изделии — это проблема дисперсии?
Нет. Серебристые полосы, следы течения, подгары и линии спая имеют причины, связанные с процессом, материалом или формой. Плохая дисперсия — одна из возможных причин цветовых полос и точек, и её следует подтверждать сравнительными испытаниями.
Нужно ли всегда повышать противодавление, чтобы убрать цветовые полосы?
Нет. Умеренное противодавление может улучшить смешение, но большее противодавление добавляет теплоту сдвига и время пребывания, что может повредить некоторые смолы и вызвать подгары. Сначала проверьте дозирование и совместимость носителя.
Нужно ли сушить PE и PP перед литьём?
Они не гигроскопичны и обычно не требуют сушки, если только материал не набрал поверхностную влагу или не содержит гигроскопичных компонентов. Гигроскопичные смолы, такие как PA, PC и некоторые марки ABS, следует сушить по указаниям их поставщиков.
Может ли носитель чёрного мастербатча вызвать полосы в другой смоле?
Да. Если носитель не полностью смешивается с базовой смолой или его текучесть сильно отличается, могут появиться цветовые полосы и дефекты поверхности. Обычное решение — носитель, подобранный под базовую смолу.
Связанные руководства
- Как оценить дисперсию чёрного мастербатча
- Как MFI (MFR) связан с переработкой чёрного мастербатча
- Почему чёрный мастербатч может вызывать выпотевание или миграцию
Чёрный мастербатч для литых изделий
ZFH предлагает чёрный мастербатч PP для изделий из полипропилена и чёрный мастербатч для инженерных пластиков с носителями для таких смол, как ABS, PA и PC. Если вы разбираетесь с полосами, свяжитесь с ZFH и пришлите фотографии дефекта, базовую смолу, используемый мастербатч и долю ввода, а также основные настройки переработки.
Технические источники
Корректировки переработки в этой статье — общие направления, а не настройки для конкретной смолы или машины. Всегда следуйте рекомендациям поставщика смолы по переработке.