Wie man Schlieren an schwarzen Spritzgussteilen behebt
Kurze Antwort
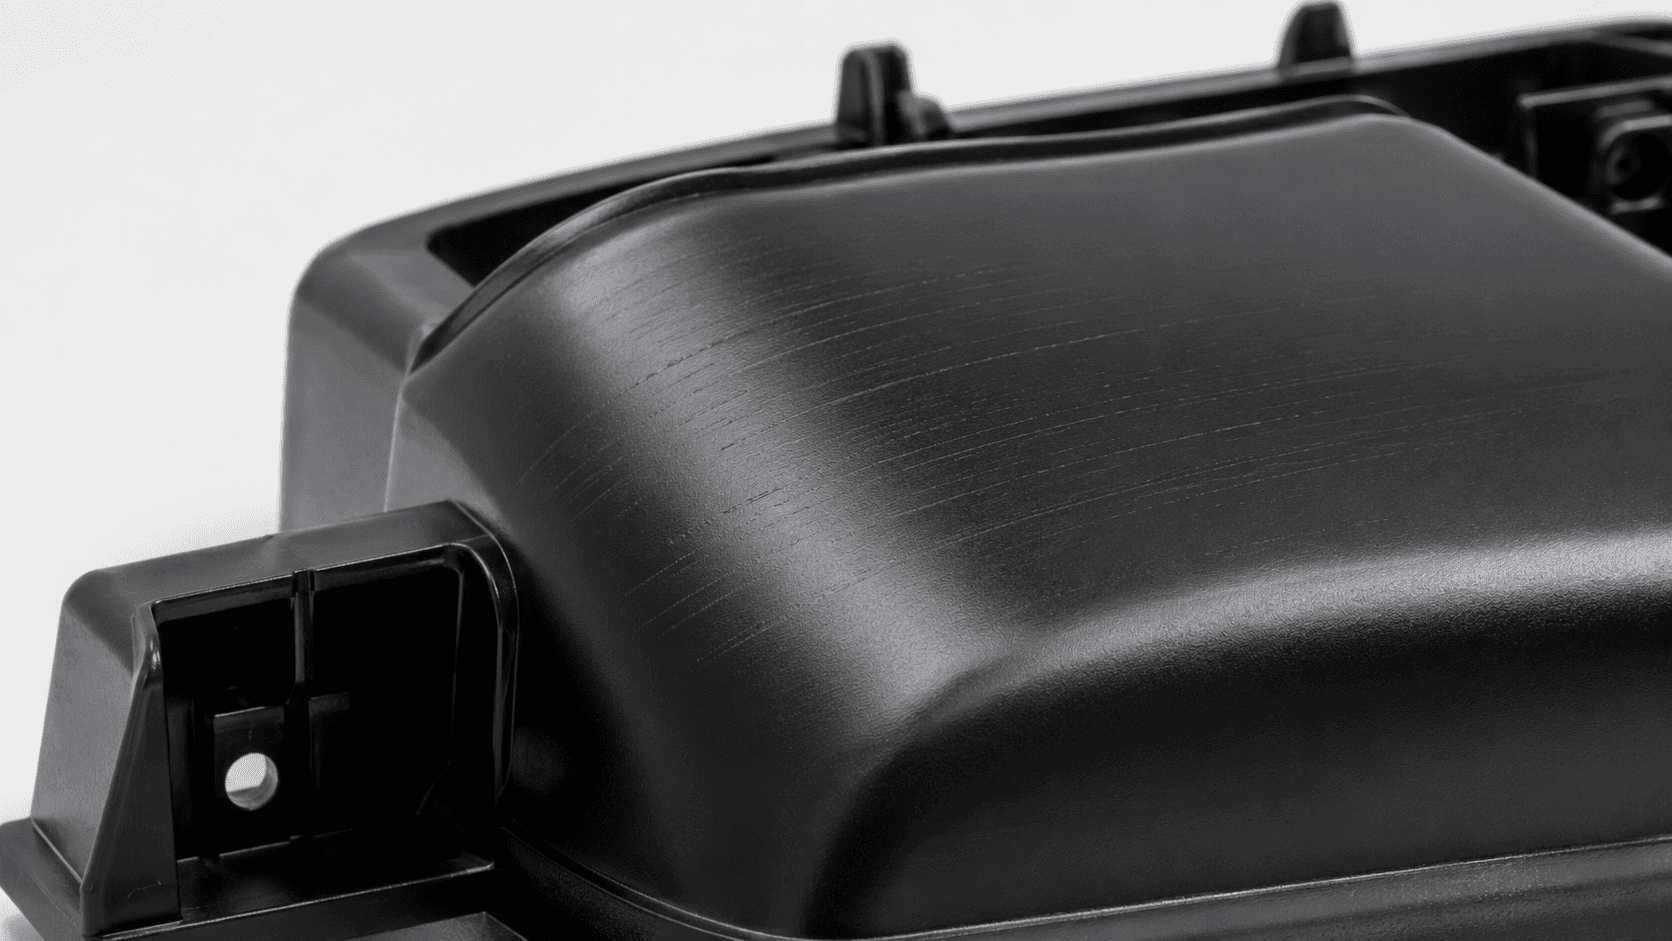
„Schlieren“ an einem schwarzen Spritzgussteil können mehrere verschiedene Fehler mit unterschiedlichen Ursachen sein. Farbschlieren, also ungleichmäßig schwarze, graue oder unterschiedlich glänzende Streifen, weisen meist auf Mischung, Dosierung, Verträglichkeit des Trägers oder Dispersion hin. Silberschlieren (Feuchtigkeitsschlieren) weisen auf Feuchtigkeit, flüchtige Bestandteile oder eingeschlossenes Gas hin. Fließlinien entstehen durch das Fließ- und Abkühlverhalten der Schmelze, Brandstellen durch eingeschlossene Luft oder geschädigte Schmelze und Bindenähte durch das Zusammentreffen von Fließfronten. Bestimmen Sie den Fehler, bevor Sie Einstellungen ändern: Die Abhilfe für einen Typ kann einen anderen erzeugen.
Schritt 1: Den Fehler bestimmen
| Fehler | Aussehen | Wo er meist auftritt |
|---|---|---|
| Farbschlieren | Dunklere, grauere oder unterschiedlich glänzende Streifen, die dem Fluss folgen; können von Schuss zu Schuss variieren | Oft ausgehend vom Anschnitt und mit dem Fluss verlaufend |
| Silberschlieren | Silbrige, längliche Markierungen, oft U- oder V-förmig und in Fließrichtung zeigend | Nahe dem Anschnitt oder über die ganze Oberfläche |
| Fließlinien | Wellige Linien, Ringe oder matte Bänder | Um den Anschnitt und an Wanddickenänderungen |
| Brandstellen | Braune oder schwarze Verfärbung, manchmal mit verbranntem Geruch | Am Fließwegende, in Sacklöchern und nahe schlecht entlüfteter Bereiche |
| Bindenähte | Eine feine Linie oder Kerbe, wo Fließfronten zusammentreffen, manchmal mit Glanzunterschied | Um Bohrungen, Einlegeteile und zwischen Anschnitten |
An einem schwarzen Teil können Silberschlieren und Glanzunterschiede grau wirken; betrachten Sie das Teil daher unter flachem Streiflicht und fotografieren Sie mehrere aufeinanderfolgende Schüsse, bevor Sie entscheiden.
Schritt 2: Nach Symptom diagnostizieren
| Symptom | Mögliche Ursachen | Prüfungen vor Ort | Zu überprüfende Anpassungen |
|---|---|---|---|
| Farbschlieren | Unvollständige Mischung; Schmelzviskosität oder Verträglichkeit des Trägers nicht auf das Basisharz abgestimmt; schlechte Rußdispersion; instabile Dosierung | Genauigkeit des Dosiergeräts und Entmischung des Granulats im Trichter prüfen; mit einer freigegebenen Masterbatch-Charge vergleichen; Schnecke und eingestellten Staudruck prüfen | Dosierung stabilisieren oder vormischen; Staudruck oder Schneckendrehzahl innerhalb der Grenzen des Harzes moderat ändern; einen dem Basisharz näheren Träger erwägen |
| Silberschlieren | Feuchtigkeit in hygroskopischen Harzen; flüchtige Bestandteile aus Additiven; beim Dekomprimieren eingezogene Luft; geschädigtes Material | Feuchte von Harz und Masterbatch mit der Methode des Lieferanten prüfen; Trockner prüfen; Naturharz allein abspritzen | Nach Vorgabe des Harzlieferanten trocknen; Dekompression verringern; Massetemperatur und Verweilzeit überprüfen |
| Fließlinien | Masse- oder Werkzeugtemperatur zu niedrig; Einspritzgeschwindigkeitsprofil; abrupte Dickenänderungen; Anschnittgestaltung | Füllstudien bei mehreren Geschwindigkeiten abspritzen; Gleichmäßigkeit der Werkzeugtemperatur prüfen | Einspritzgeschwindigkeitsprofil oder Werkzeugtemperatur innerhalb des Verarbeitungsfensters des Harzes anpassen |
| Brandstellen | Am Fließwegende eingeschlossene und komprimierte Luft (Dieseleffekt); verstopfte oder fehlende Entlüftungen; zu hohe Einspritzgeschwindigkeit; durch lange Verweilzeit oder hohe Temperatur geschädigte Schmelze | Mit Füllstudien den zuletzt gefüllten Bereich finden; Entlüftungen prüfen; Schussvolumen mit der Zylinderkapazität vergleichen | Entlüftungen reinigen oder ergänzen; das Füllende verlangsamen; Massetemperatur oder Verweilzeit senken; Werkzeugänderungen können nötig sein |
| Bindenähte | Fließfronten treffen bei niedriger Temperatur zusammen; Pigmentorientierung an der Zusammenflussstelle | Erfassen, wo sich die Linie relativ zu Anschnitten und Bohrungen bildet | Anschnittposition, Masse- und Werkzeugtemperatur sowie Entlüftung an der Bindenaht anpassen; die Sichtbarkeit lässt sich oft verringern, aber nicht immer beseitigen |
Schritt 3: Die Quelle eingrenzen
Bevor Sie Rezeptur oder Maschine ändern, klären Sie, ob der Fehler dem Material, dem Masterbatch, der Maschine oder dem Werkzeug folgt:
- Spritzen Sie das natürliche Basisharz ohne Masterbatch mit denselben Einstellungen. Bleibt der Fehler, ist das Masterbatch nicht die Hauptursache.
- Vergleichen Sie die aktuelle Masterbatch-Charge mit einer früher freigegebenen Charge bei identischen Einstellungen.
- Testen Sie dasselbe Material nach Möglichkeit auf einer anderen Maschine mit anderer Schnecke oder anderem Zylinder.
- Ändern Sie jeweils nur einen Parameter und dokumentieren Sie seine Wirkung über mehrere aufeinanderfolgende Schüsse.
- Bewahren Sie Rückstellmuster der in jedem Versuch verwendeten Harz- und Masterbatch-Chargen auf.
Wenn das Masterbatch die Ursache ist
Farbschlieren sind der Fehler, der am häufigsten mit dem Masterbatch zusammenhängt. Typische Gründe sind ein Träger, der sich nicht vollständig mit dem Basisharz mischt, zum Beispiel ein Polyethylenträger in einem Nicht-Polyolefin-Harz; ein großer Unterschied im Schmelzfluss zwischen Träger und Basisharz; eine unvollständige Rußdispersion; ein so niedriges Zugabeverhältnis, dass kleine Dosierschwankungen sichtbar werden; und ein Unterschied in Granulatgröße oder -form, durch den sich Masterbatch und Harz im Trichter entmischen. Ein auf das Basisharz abgestimmter Träger, etwa ein Polypropylenträger für Polypropylenteile oder ein harzspezifischer Träger für ABS, PA oder PC, verringert dieses Risiko. Wie der Schmelzfluss des Trägers angegeben wird, erklärt unser Leitfaden zu MFI und der Verarbeitung von Schwarzmasterbatch.
Jede Anpassung hat eine Nebenwirkung
| Anpassung | Kann helfen bei | Mögliche Nebenwirkungen |
|---|---|---|
| Höherer Staudruck | Mischung und Farbgleichmäßigkeit | Mehr Scherwärme, längere Dosierzeit, Schädigung wärmeempfindlicher Harze |
| Höhere Massetemperatur | Fließlinien und Mischung | Schädigung, Brandstellen, längere Kühlzeit, Gratbildung |
| Höhere Einspritzgeschwindigkeit | Fließlinien und Bindenähte | Lufteinschlüsse und Brandstellen, Freistrahlbildung, Gratbildung |
| Niedrigere Einspritzgeschwindigkeit | Brandstellen | Fließlinien, sichtbarere Bindenähte, unvollständige Füllung |
| Höhere Werkzeugtemperatur | Fließlinien und Glanz | Längere Zykluszeit, veränderte Schwindung |
| Trocknung | Feuchtigkeitsbedingte Silberschlieren | Für die meisten nicht hygroskopischen Harze unnötig; Übertrocknung kann manche Harze schädigen |
Die Verarbeitungsfenster unterscheiden sich stark zwischen PE, PP, ABS, PA und PC sowie zwischen Typen desselben Harzes. Verwenden Sie die vom Harzlieferanten empfohlenen Bereiche und übertragen Sie keine Einstellungen, die bei einem Material funktioniert haben, auf ein anderes.
Häufig gestellte Fragen
Ist jede Schliere an einem schwarzen Teil ein Dispersionsproblem?
Nein. Silberschlieren, Fließlinien, Brandstellen und Bindenähte haben prozess-, material- oder werkzeugbedingte Ursachen. Schlechte Dispersion ist eine mögliche Ursache von Farbschlieren und Stippen und sollte durch Vergleichsversuche bestätigt werden.
Sollte man zum Beseitigen von Farbschlieren immer den Staudruck erhöhen?
Nein. Ein moderater Staudruck kann die Mischung verbessern, doch mehr Staudruck bringt zusätzliche Scherwärme und Verweilzeit, was manche Harze schädigen und Brandstellen erzeugen kann. Prüfen Sie zuerst Dosierung und Verträglichkeit des Trägers.
Müssen PE und PP vor dem Spritzgießen getrocknet werden?
Sie sind nicht hygroskopisch und müssen in der Regel nicht getrocknet werden, es sei denn, das Material hat Oberflächenfeuchte aufgenommen oder enthält hygroskopische Bestandteile. Hygroskopische Harze wie PA, PC und einige ABS-Typen sollten nach Vorgabe ihrer Lieferanten getrocknet werden.
Kann der Träger eines Schwarzmasterbatches in einem anderen Harz Schlieren verursachen?
Ja. Mischt sich der Träger nicht vollständig mit dem Basisharz oder ist sein Schmelzfluss sehr verschieden, können Farbschlieren und Oberflächenfehler entstehen. Ein auf das Basisharz abgestimmter Träger ist die übliche Abhilfe.
Weiterführende Leitfäden
- Wie man die Dispersion von Schwarzmasterbatch bewertet
- Wie der MFI (MFR) mit der Verarbeitung von Schwarzmasterbatch zusammenhängt
- Warum Schwarzmasterbatch Ausblühen oder Migration verursachen kann
Schwarzmasterbatch für Spritzgussteile
ZFH bietet PP-Schwarzmasterbatch für Polypropylenteile und Schwarzmasterbatch für technische Kunststoffe mit Trägern für Harze wie ABS, PA und PC. Wenn Sie Schlieren untersuchen, kontaktieren Sie ZFH mit Fotos des Fehlers, dem Basisharz, dem verwendeten Masterbatch und Zugabeverhältnis sowie den wichtigsten Verarbeitungseinstellungen.
Technische Quellen
Die Verarbeitungsanpassungen in diesem Beitrag sind allgemeine Richtungen, keine Einstellungen für ein bestimmtes Harz oder eine bestimmte Maschine. Befolgen Sie stets die Verarbeitungsempfehlungen des Harzlieferanten.