Cómo resolver las vetas en piezas negras moldeadas por inyección
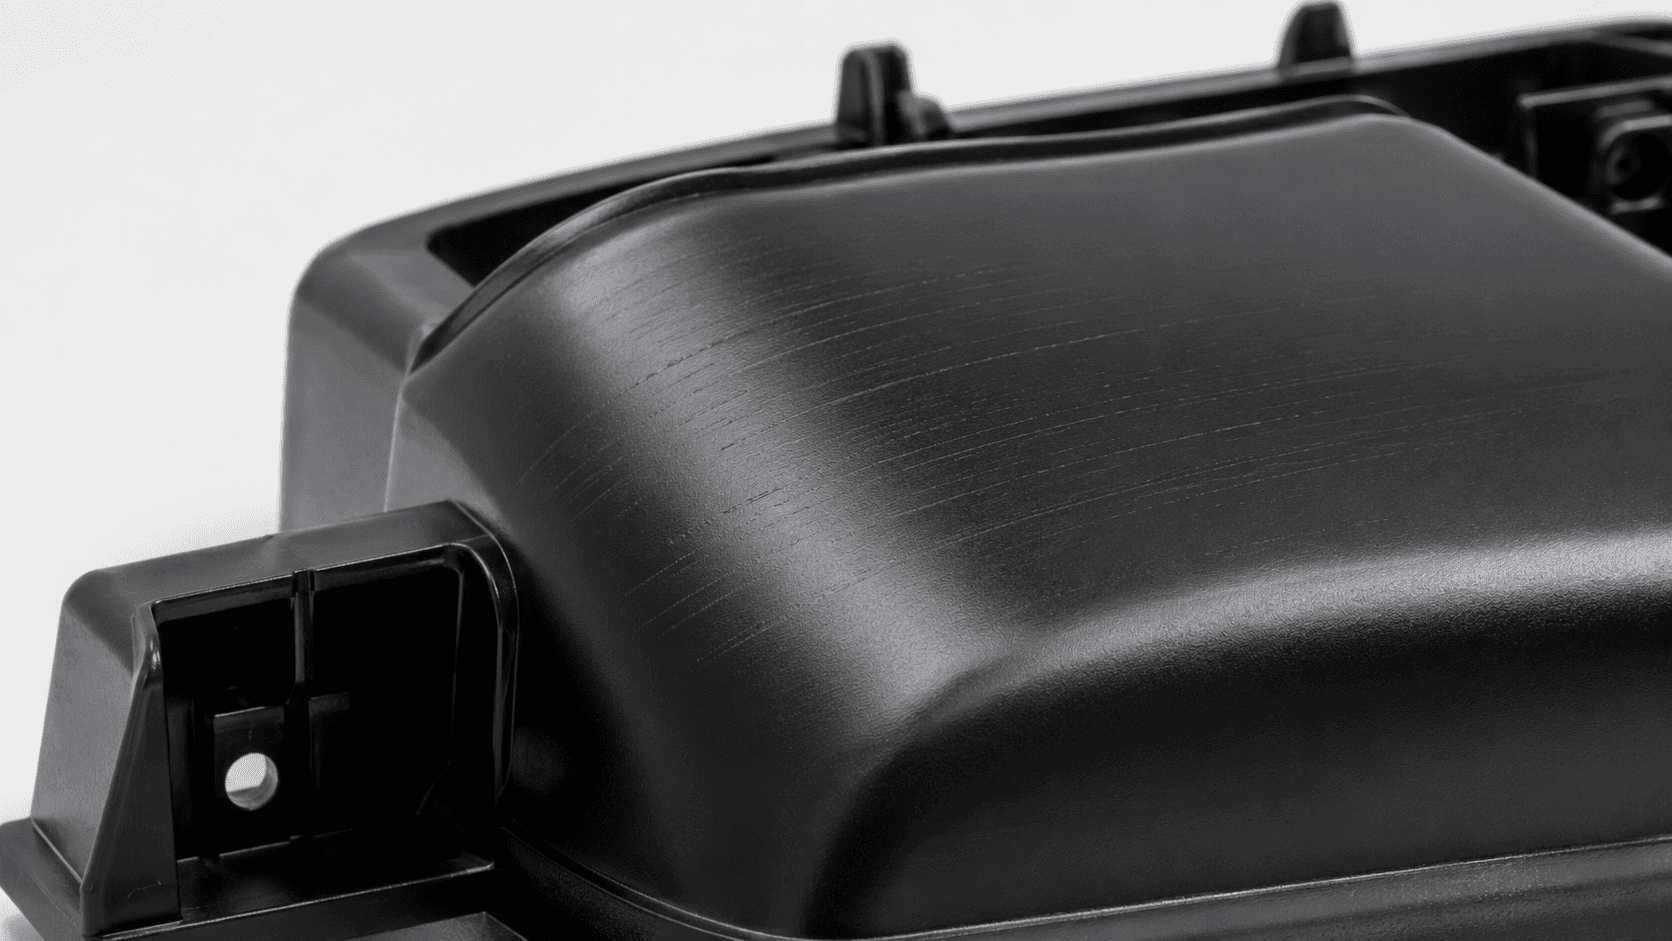
Respuesta breve
Las "vetas" en una pieza negra moldeada pueden ser varios defectos distintos con causas distintas. Las vetas de color, es decir, bandas negras, grises o con brillo diferente, suelen apuntar a la mezcla, la dosificación, la compatibilidad del portador o la dispersión. Las estrías plateadas apuntan a humedad, volátiles o gas atrapado. Las marcas de flujo se deben a cómo fluye y se enfría el fundido, las quemaduras al aire atrapado o al fundido degradado, y las líneas de soldadura al encuentro de frentes de flujo. Identifique el defecto antes de cambiar parámetros: la solución de un tipo puede crear otro.
Paso 1: identifique qué defecto tiene
| Defecto | Aspecto | Dónde suele aparecer |
|---|---|---|
| Vetas de color | Bandas más oscuras, más grises o con brillo diferente que siguen el flujo; pueden variar de una inyectada a otra | A menudo empiezan cerca de la entrada y se extienden con el flujo |
| Estrías plateadas | Marcas plateadas alargadas, a menudo en forma de U o V y orientadas en la dirección del flujo | Cerca de la entrada o en toda la superficie |
| Marcas de flujo | Líneas onduladas, anillos o bandas mates | Alrededor de la entrada y en cambios de espesor de pared |
| Quemaduras | Decoloración marrón o negra, a veces con olor a quemado | Al final del llenado, en zonas ciegas y cerca de zonas mal ventiladas |
| Líneas de soldadura | Una línea fina o muesca donde se encuentran los frentes de flujo, a veces con diferencia de brillo | Alrededor de agujeros, insertos y entre entradas |
En una pieza negra, las estrías y las diferencias de brillo pueden verse grises, así que observe la pieza con luz rasante y fotografíe varias inyectadas consecutivas antes de decidir.
Paso 2: diagnóstico según el síntoma
| Síntoma | Posibles causas | Comprobaciones en planta | Ajustes que verificar |
|---|---|---|---|
| Vetas de color | Mezcla incompleta; viscosidad en fundido o compatibilidad del portador no adaptada a la resina base; mala dispersión del negro de humo; dosificación inestable | Revise la precisión del dosificador y la segregación de la granza en la tolva; compare con un lote de masterbatch aprobado; revise el husillo y la contrapresión utilizada | Estabilice la dosificación o premezcle; cambios moderados de contrapresión o velocidad del husillo dentro de los límites de la resina; valore un portador más afín a la resina base |
| Estrías plateadas | Humedad en resinas higroscópicas; volátiles de aditivos; aire aspirado en la descompresión; material degradado | Revise la humedad de la resina y del masterbatch con el método del proveedor; revise el secador; moldee la resina natural sola | Seque según indique el proveedor de la resina; reduzca la descompresión; revise la temperatura del fundido y el tiempo de residencia |
| Marcas de flujo | Temperatura del fundido o del molde demasiado baja; perfil de velocidad de inyección; cambios bruscos de espesor; diseño de la entrada | Moldee inyectadas incompletas a varias velocidades; revise la uniformidad de temperatura del molde | Ajuste el perfil de velocidad de inyección o la temperatura del molde dentro de la ventana de procesado de la resina |
| Quemaduras | Aire atrapado al final del llenado y comprimido (efecto diésel); salidas de gases obstruidas o inexistentes; velocidad de inyección excesiva; fundido degradado por residencia larga o temperatura alta | Use inyectadas incompletas para localizar la última zona en llenarse; inspeccione las salidas de gases; compare el volumen de inyección con la capacidad del cilindro | Limpie o añada salidas de gases; reduzca la velocidad al final del llenado; reduzca la temperatura del fundido o el tiempo de residencia; puede ser necesario modificar el molde |
| Líneas de soldadura | Frentes de flujo que se encuentran a baja temperatura; orientación del pigmento en el punto de encuentro | Localice dónde se forma la línea respecto a entradas y agujeros | Ajuste la posición de la entrada, la temperatura del fundido y del molde y la ventilación en la soldadura; a menudo se puede reducir su visibilidad, pero no siempre eliminarla |
Paso 3: aísle el origen
Antes de cambiar la formulación o la máquina, averigüe si el defecto sigue al material, al masterbatch, a la máquina o al molde:
- Moldee la resina base natural sin masterbatch con los mismos parámetros. Si el defecto persiste, el masterbatch no es la causa principal.
- Compare el lote actual de masterbatch con un lote aprobado anteriormente en condiciones idénticas.
- Pruebe el mismo material en otra máquina con otro husillo o cilindro, si es posible.
- Cambie un solo parámetro cada vez y registre su efecto en varias inyectadas consecutivas.
- Conserve muestras de los lotes de resina y masterbatch usados en cada prueba.
Cuando la causa es el masterbatch
Las vetas de color son el defecto que con más frecuencia se relaciona con el masterbatch. Las razones típicas son un portador que no se mezcla del todo con la resina base, por ejemplo un portador de polietileno en una resina que no es poliolefina; una gran diferencia de fluidez entre el portador y la resina base; una dispersión incompleta del negro de humo; una proporción de adición tan baja que pequeñas variaciones de dosificación se hacen visibles; y una diferencia de tamaño o forma de la granza que hace que masterbatch y resina se separen en la tolva. Un portador adaptado a la resina base, como un portador de polipropileno para piezas de polipropileno o un portador adecuado para ABS, PA o PC, reduce este riesgo. Cómo se especifica la fluidez del portador se explica en nuestra guía sobre el MFI y el procesado del masterbatch negro.
Todo ajuste tiene un efecto secundario
| Ajuste | Puede ayudar con | Posibles efectos secundarios |
|---|---|---|
| Mayor contrapresión | Mezcla y uniformidad del color | Más calentamiento por cizalla, dosificación más lenta, degradación de resinas sensibles al calor |
| Mayor temperatura del fundido | Marcas de flujo y mezcla | Degradación, quemaduras, enfriamiento más largo, rebabas |
| Mayor velocidad de inyección | Marcas de flujo y líneas de soldadura | Aire atrapado y quemaduras, chorro libre, rebabas |
| Menor velocidad de inyección | Quemaduras | Marcas de flujo, líneas de soldadura más visibles, piezas incompletas |
| Mayor temperatura del molde | Marcas de flujo y brillo | Ciclo más largo, cambio de la contracción |
| Secado | Estrías causadas por humedad | Innecesario para la mayoría de las resinas no higroscópicas; el sobresecado puede degradar algunas resinas |
Las ventanas de procesado varían mucho entre PE, PP, ABS, PA y PC, y entre grados de una misma resina. Utilice los rangos recomendados por el proveedor de la resina y no traslade a otro material los parámetros que funcionaron con uno.
Preguntas frecuentes
¿Toda veta en una pieza negra es un problema de dispersión?
No. Las estrías de humedad, las marcas de flujo, las quemaduras y las líneas de soldadura tienen causas de proceso, material o molde. La mala dispersión es una de las posibles causas de las vetas de color y los puntos, y debe confirmarse con pruebas comparativas.
¿Hay que aumentar siempre la contrapresión para eliminar las vetas de color?
No. Una contrapresión moderada puede mejorar la mezcla, pero más contrapresión añade calor por cizalla y tiempo de residencia, lo que puede degradar algunas resinas y producir quemaduras. Revise primero la dosificación y la compatibilidad del portador.
¿Hay que secar el PE y el PP antes de moldear?
No son higroscópicos y normalmente no necesitan secado, salvo que el material haya tomado humedad superficial o contenga componentes higroscópicos. Las resinas higroscópicas como PA, PC y algunos grados de ABS deben secarse según indiquen sus proveedores.
¿Puede el portador de un masterbatch negro causar vetas en otra resina?
Sí. Si el portador no se mezcla por completo con la resina base, o su fluidez es muy distinta, pueden aparecer vetas de color y defectos superficiales. La solución habitual es un portador adaptado a la resina base.
Guías relacionadas
- Cómo evaluar la dispersión del masterbatch negro
- Cómo se relaciona el MFI (MFR) con el procesado del masterbatch negro
- Por qué el masterbatch negro puede causar afloramiento o migración
Masterbatch negro para piezas moldeadas
ZFH ofrece masterbatch negro para PP para piezas de polipropileno y masterbatch negro para plásticos de ingeniería con portadores para resinas como ABS, PA y PC. Si está investigando vetas, contacte con ZFH con fotos del defecto, la resina base, el masterbatch y la proporción de adición utilizados y los principales parámetros de procesado.
Referencias técnicas
Los ajustes de procesado de este artículo son orientaciones generales, no parámetros para una resina o máquina concretas. Siga siempre las recomendaciones de procesado del proveedor de la resina.