Cách khắc phục vệt sọc trên chi tiết ép phun màu đen
Trả lời ngắn
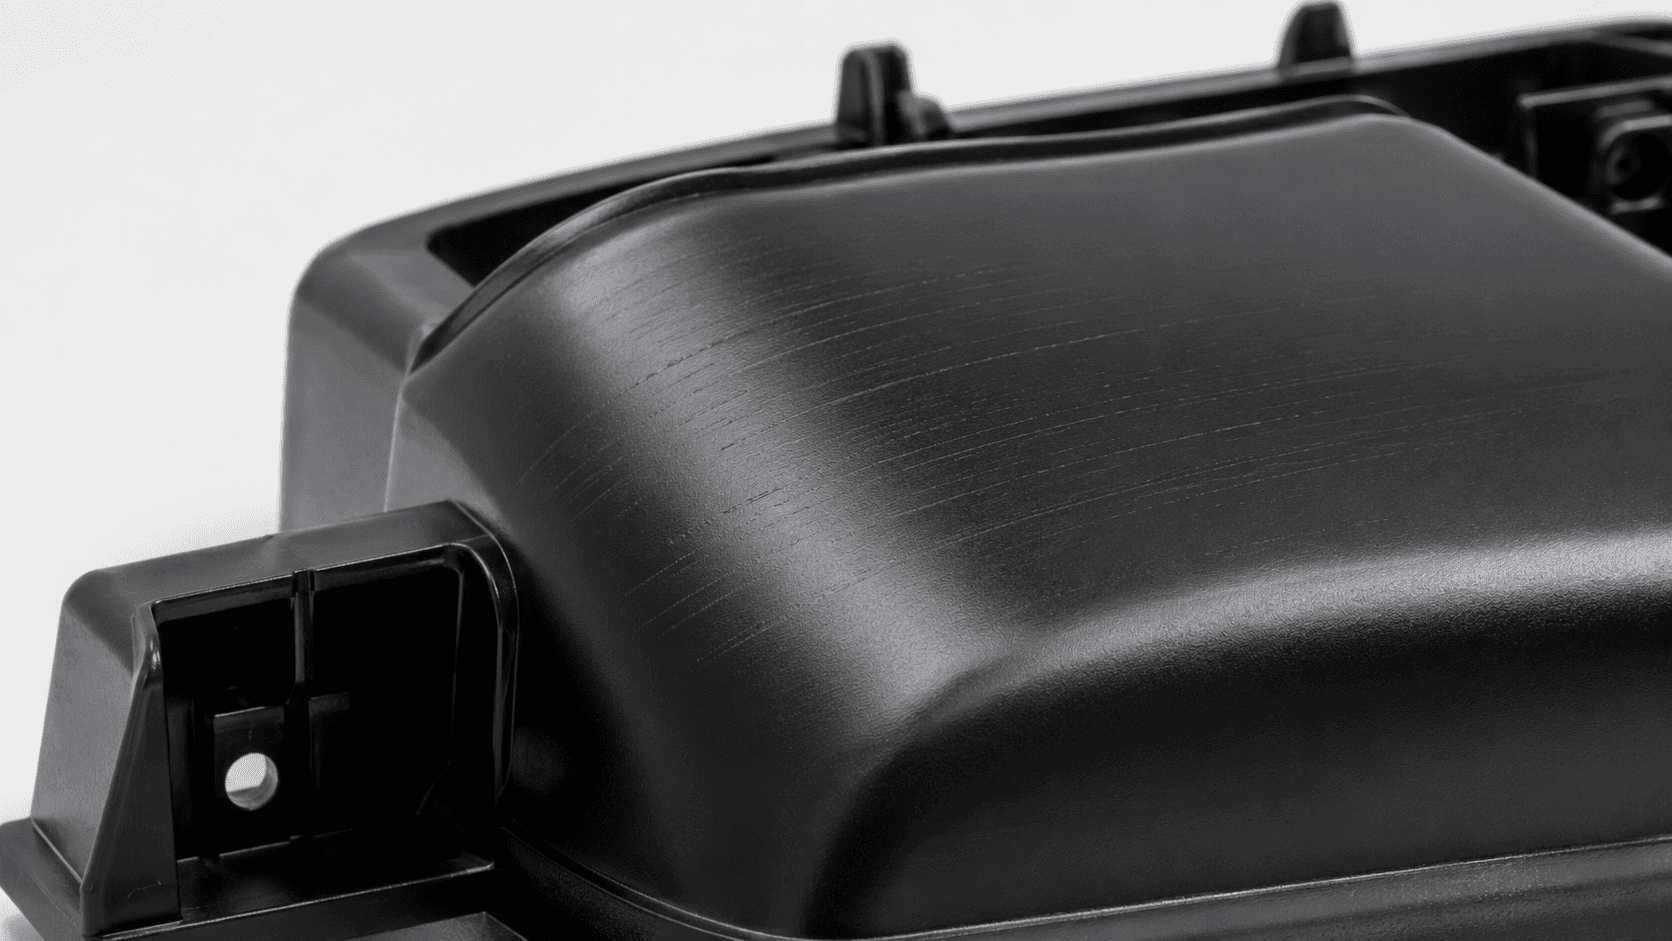
"Vệt sọc" trên chi tiết ép màu đen có thể là nhiều lỗi khác nhau với nguyên nhân khác nhau. Sọc màu, tức các dải đen, xám hoặc độ bóng không đồng đều, thường chỉ ra vấn đề trộn, định lượng, độ tương hợp của nhựa mang hoặc độ phân tán. Vệt bạc (splay) chỉ ra độ ẩm, chất bay hơi hoặc khí bị giữ lại. Vết dòng chảy xuất phát từ cách nhựa nóng chảy chảy và nguội, vết cháy từ không khí bị kẹt hoặc nhựa bị phân hủy, còn đường hàn do các dòng chảy gặp nhau. Hãy xác định lỗi trước khi thay đổi thông số: cách khắc phục một loại có thể tạo ra loại khác.
Bước 1: Xác định loại lỗi
| Lỗi | Trông như thế nào | Thường xuất hiện ở đâu |
|---|---|---|
| Sọc màu | Các dải tối hơn, xám hơn hoặc độ bóng khác theo hướng dòng chảy; có thể thay đổi giữa các lần ép | Thường bắt đầu gần cổng phun và lan theo dòng chảy |
| Vệt bạc (splay) | Vệt ánh bạc kéo dài, thường hình chữ U hoặc V hướng theo dòng chảy | Gần cổng phun hoặc khắp bề mặt |
| Vết dòng chảy | Đường gợn sóng, vòng tròn hoặc dải mờ | Quanh cổng phun và tại chỗ thay đổi độ dày thành |
| Vết cháy | Đổi màu nâu hoặc đen, đôi khi có mùi khét | Ở cuối hành trình điền đầy, trong hốc kín và gần vùng thoát khí kém |
| Đường hàn | Đường mảnh hoặc rãnh nhỏ nơi các dòng chảy gặp nhau, đôi khi khác độ bóng | Quanh lỗ, chi tiết cấy và giữa các cổng phun |
Trên chi tiết đen, vệt bạc và khác biệt độ bóng có thể trông xám, vì vậy hãy quan sát chi tiết dưới ánh sáng góc thấp và chụp ảnh nhiều lần ép liên tiếp trước khi kết luận.
Bước 2: Chẩn đoán theo triệu chứng
| Triệu chứng | Nguyên nhân có thể | Kiểm tra tại chỗ | Điều chỉnh cần xác minh |
|---|---|---|---|
| Sọc màu | Trộn chưa đều; độ nhớt nóng chảy hoặc độ tương hợp của nhựa mang không phù hợp với nhựa nền; carbon đen phân tán kém; định lượng không ổn định | Kiểm tra độ chính xác của bộ cấp liệu và sự phân tách hạt trong phễu; so sánh với lô masterbatch đã duyệt; kiểm tra trục vít và áp suất ngược đang dùng | Ổn định định lượng hoặc trộn sẵn; thay đổi vừa phải áp suất ngược hoặc tốc độ trục vít trong giới hạn của nhựa; cân nhắc nhựa mang gần với nhựa nền hơn |
| Vệt bạc | Độ ẩm trong nhựa hút ẩm; chất bay hơi từ phụ gia; không khí bị hút vào khi giảm áp; vật liệu bị phân hủy | Kiểm tra độ ẩm của nhựa và masterbatch theo phương pháp của nhà cung cấp; kiểm tra máy sấy; ép riêng nhựa nguyên sinh | Sấy theo hướng dẫn của nhà cung cấp nhựa; giảm giảm áp; xem lại nhiệt độ nhựa và thời gian lưu |
| Vết dòng chảy | Nhiệt độ nhựa hoặc khuôn quá thấp; biên dạng tốc độ phun; thay đổi độ dày đột ngột; thiết kế cổng phun | Ép thiếu ở nhiều tốc độ; kiểm tra độ đồng đều nhiệt độ khuôn | Điều chỉnh biên dạng tốc độ phun hoặc nhiệt độ khuôn trong cửa sổ gia công của nhựa |
| Vết cháy | Không khí bị kẹt ở cuối hành trình điền đầy và bị nén (hiệu ứng diesel); lỗ thoát khí bị tắc hoặc thiếu; tốc độ phun quá cao; nhựa bị phân hủy do lưu lâu hoặc nhiệt độ cao | Dùng ép thiếu để tìm vùng điền đầy cuối cùng; kiểm tra lỗ thoát khí; so sánh thể tích phun với dung tích xi lanh | Làm sạch hoặc bổ sung lỗ thoát khí; giảm tốc ở cuối hành trình điền đầy; giảm nhiệt độ nhựa hoặc thời gian lưu; có thể cần sửa khuôn |
| Đường hàn | Các dòng chảy gặp nhau ở nhiệt độ thấp; định hướng bột màu tại điểm gặp | Xác định vị trí hình thành đường hàn so với cổng phun và lỗ | Điều chỉnh vị trí cổng phun, nhiệt độ nhựa và khuôn, và thoát khí tại đường hàn; mức độ rõ thường giảm được nhưng không phải lúc nào cũng loại bỏ được |
Bước 3: Khoanh vùng nguồn gốc
Trước khi thay đổi công thức hoặc máy, hãy xác định lỗi đi theo vật liệu, masterbatch, máy hay khuôn:
- Ép nhựa nền nguyên sinh không có masterbatch với cùng thông số. Nếu lỗi vẫn còn, masterbatch không phải nguyên nhân chính.
- Chạy lô masterbatch hiện tại song song với một lô đã được duyệt trước đó với thông số giống hệt.
- Nếu có thể, thử cùng vật liệu trên máy khác có trục vít hoặc xi lanh khác.
- Mỗi lần chỉ thay đổi một thông số và ghi lại ảnh hưởng trên nhiều lần ép liên tiếp.
- Lưu mẫu của các lô nhựa và masterbatch dùng trong mỗi lần thử.
Khi masterbatch là nguyên nhân
Sọc màu là lỗi thường liên quan đến masterbatch nhất. Các nguyên nhân điển hình gồm nhựa mang không hòa trộn hoàn toàn với nhựa nền, chẳng hạn nhựa mang polyethylene trong nhựa không thuộc họ polyolefin; chênh lệch lớn về chỉ số chảy giữa nhựa mang và nhựa nền; carbon đen phân tán chưa hoàn toàn; tỷ lệ bổ sung thấp đến mức dao động định lượng nhỏ cũng lộ ra; và khác biệt kích thước hoặc hình dạng hạt khiến masterbatch và nhựa tách nhau trong phễu. Nhựa mang phù hợp với nhựa nền, như nhựa mang polypropylene cho chi tiết polypropylene hoặc nhựa mang chuyên biệt cho ABS, PA hay PC, giúp giảm rủi ro này. Cách đặc tả chỉ số chảy của nhựa mang được giải thích trong hướng dẫn về MFI và gia công masterbatch đen.
Mỗi điều chỉnh đều có tác dụng phụ
| Điều chỉnh | Có thể giúp với | Tác dụng phụ có thể có |
|---|---|---|
| Áp suất ngược cao hơn | Trộn và độ đồng đều màu | Nhiệt do cắt nhiều hơn, thời gian nạp liệu dài hơn, phân hủy nhựa nhạy nhiệt |
| Nhiệt độ nhựa cao hơn | Vết dòng chảy và trộn | Phân hủy, vết cháy, làm nguội lâu hơn, bavia |
| Tốc độ phun cao hơn | Vết dòng chảy và đường hàn | Kẹt khí và vết cháy, phun tia, bavia |
| Tốc độ phun thấp hơn | Vết cháy | Vết dòng chảy, đường hàn rõ hơn, ép thiếu |
| Nhiệt độ khuôn cao hơn | Vết dòng chảy và độ bóng | Chu kỳ dài hơn, độ co ngót thay đổi |
| Sấy | Vệt bạc do ẩm | Không cần với phần lớn nhựa không hút ẩm; sấy quá mức có thể làm hỏng một số loại nhựa |
Cửa sổ gia công khác nhau rất nhiều giữa PE, PP, ABS, PA và PC, và giữa các loại của cùng một nhựa. Hãy dùng các khoảng thông số do nhà cung cấp nhựa khuyến nghị, và không áp dụng thông số đã phù hợp cho vật liệu này sang vật liệu khác.
Câu hỏi thường gặp
Mọi vệt sọc trên chi tiết đen đều là vấn đề phân tán?
Không. Vệt bạc, vết dòng chảy, vết cháy và đường hàn có nguyên nhân từ quy trình, vật liệu hoặc khuôn. Phân tán kém là một nguyên nhân có thể của sọc màu và chấm, và cần được xác nhận bằng thử nghiệm so sánh.
Có nên luôn tăng áp suất ngược để loại bỏ sọc màu?
Không. Áp suất ngược vừa phải có thể cải thiện việc trộn, nhưng áp suất ngược lớn hơn làm tăng nhiệt do cắt và thời gian lưu, có thể làm phân hủy một số loại nhựa và gây vết cháy. Hãy kiểm tra định lượng và độ tương hợp của nhựa mang trước.
PE và PP có cần sấy trước khi ép không?
Chúng không hút ẩm và thường không cần sấy, trừ khi vật liệu đã nhiễm ẩm bề mặt hoặc chứa thành phần hút ẩm. Các nhựa hút ẩm như PA, PC và một số loại ABS cần được sấy theo hướng dẫn của nhà cung cấp.
Nhựa mang của masterbatch đen có thể gây sọc trong loại nhựa khác không?
Có. Nếu nhựa mang không hòa trộn hoàn toàn với nhựa nền, hoặc chỉ số chảy của nó rất khác, có thể xuất hiện sọc màu và lỗi bề mặt. Nhựa mang phù hợp với nhựa nền là cách khắc phục thông thường.
Hướng dẫn kỹ thuật liên quan
- Cách đánh giá độ phân tán của masterbatch đen
- Mối liên hệ giữa MFI (MFR) và quá trình gia công masterbatch đen
- Vì sao masterbatch đen có thể gây blooming hoặc di chuyển phụ gia
Masterbatch đen cho chi tiết ép
ZFH cung cấp masterbatch đen PP cho chi tiết polypropylene và masterbatch đen cho nhựa kỹ thuật với nhựa mang dành cho các loại nhựa như ABS, PA và PC. Nếu bạn đang điều tra vệt sọc, hãy liên hệ ZFH kèm ảnh lỗi, nhựa nền, masterbatch và tỷ lệ bổ sung đang dùng, cùng các thông số gia công chính.
Tài liệu tham khảo kỹ thuật
Các điều chỉnh gia công trong bài viết này là định hướng chung, không phải thông số cho một loại nhựa hoặc một máy cụ thể. Luôn tuân theo khuyến nghị gia công của nhà cung cấp nhựa.