วิธีแก้ปัญหาริ้วบนชิ้นงานฉีดขึ้นรูปสีดำ
คำตอบโดยสรุป
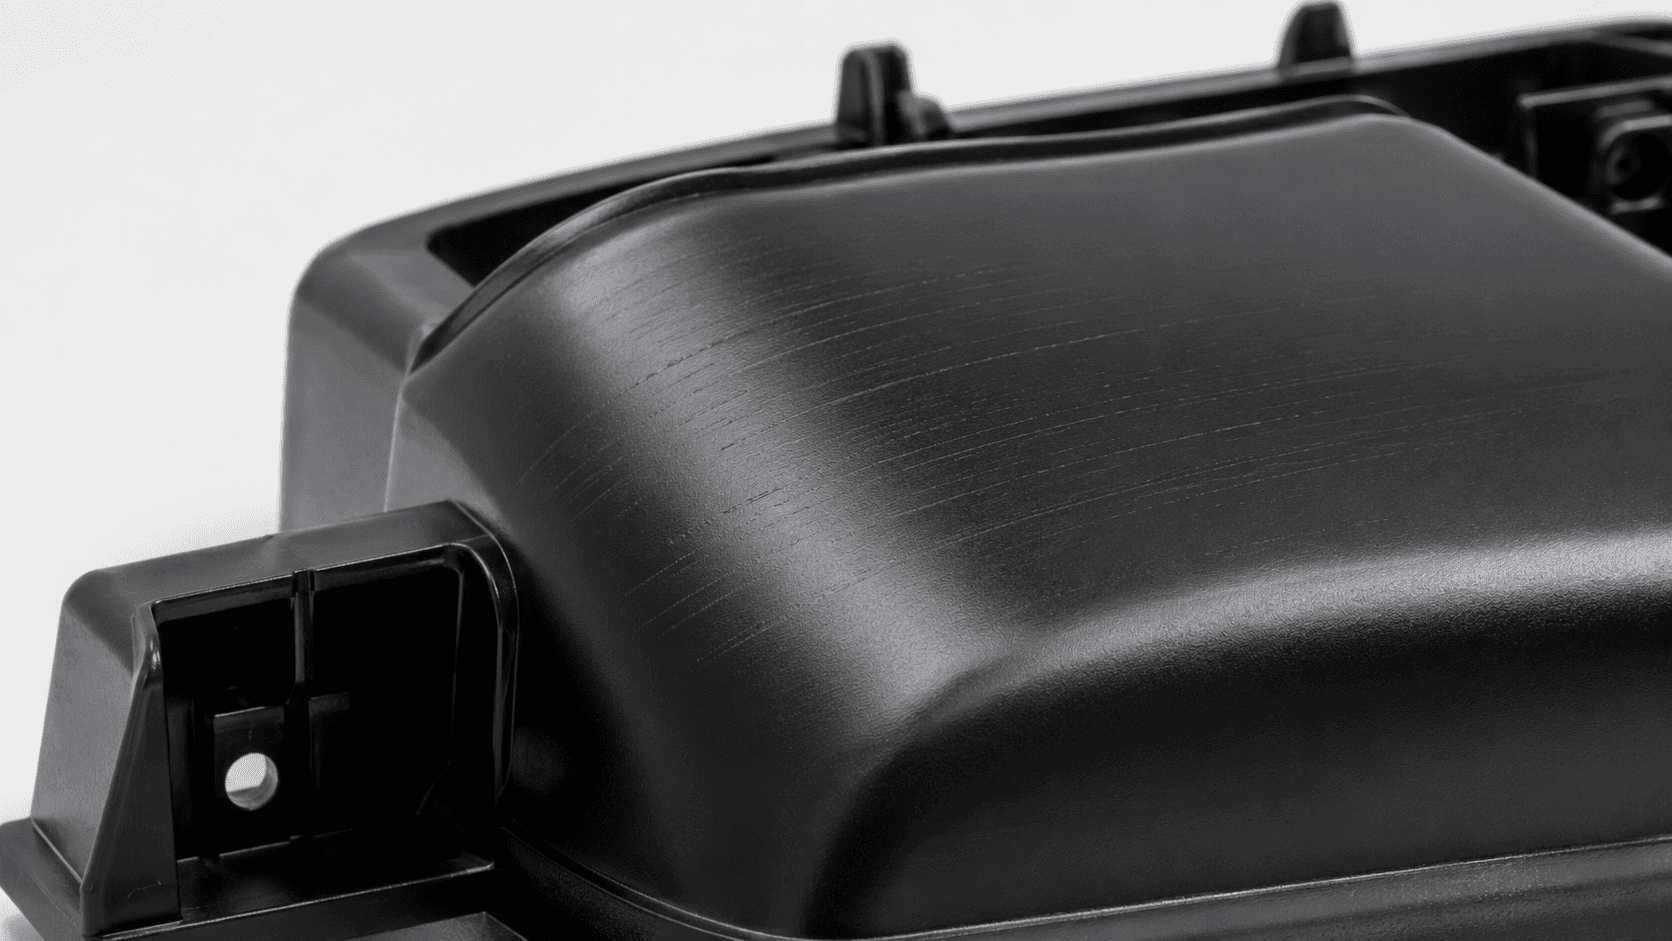
"ริ้ว" บนชิ้นงานฉีดสีดำอาจเป็นข้อบกพร่องหลายชนิดที่มีสาเหตุต่างกัน ริ้วสี ซึ่งเป็นแถบสีดำ เทา หรือความเงาที่ไม่สม่ำเสมอ มักชี้ไปที่การผสม การป้อนสัดส่วน ความเข้ากันได้ของตัวพา หรือการกระจายตัว ริ้วเงิน (splay) ชี้ไปที่ความชื้น สารระเหย หรือก๊าซที่ติดค้าง รอยการไหลเกิดจากลักษณะการไหลและการเย็นตัวของพลาสติกหลอม รอยไหม้เกิดจากอากาศที่ติดค้างหรือพลาสติกหลอมที่เสื่อมสภาพ และรอยประสานเกิดจากหน้าการไหลมาบรรจบกัน ควรระบุชนิดของข้อบกพร่องก่อนปรับค่าการตั้ง เพราะการแก้ปัญหาชนิดหนึ่งอาจทำให้เกิดอีกชนิดหนึ่ง
ขั้นที่ 1: ระบุว่าเป็นข้อบกพร่องชนิดใด
| ข้อบกพร่อง | ลักษณะที่เห็น | มักเกิดที่ใด |
|---|---|---|
| ริ้วสี | แถบที่เข้มกว่า เทากว่า หรือเงาต่างไปตามแนวการไหล อาจแตกต่างกันในแต่ละช็อต | มักเริ่มใกล้เกตและลามไปตามการไหล |
| ริ้วเงิน (splay) | รอยยาวสีเงิน มักเป็นรูปตัว U หรือ V ชี้ไปตามทิศการไหล | ใกล้เกตหรือทั่วทั้งผิว |
| รอยการไหล | เส้นหยัก วงแหวน หรือแถบด้าน | รอบเกตและบริเวณที่ความหนาผนังเปลี่ยน |
| รอยไหม้ | รอยเปลี่ยนสีเป็นน้ำตาลหรือดำ บางครั้งมีกลิ่นไหม้ | ที่ปลายการเติมเต็ม ในซอกปิด และใกล้บริเวณที่ระบายอากาศไม่ดี |
| รอยประสาน | เส้นบางหรือรอยบากตรงที่หน้าการไหลมาบรรจบกัน บางครั้งมีความเงาต่างกัน | รอบรู ชิ้นส่วนฝัง และระหว่างเกต |
บนชิ้นงานสีดำ ริ้วเงินและความแตกต่างของความเงาอาจดูเป็นสีเทา จึงควรดูชิ้นงานภายใต้แสงมุมต่ำและถ่ายภาพหลายช็อตติดต่อกันก่อนสรุป
ขั้นที่ 2: วินิจฉัยตามอาการ
| อาการ | สาเหตุที่เป็นไปได้ | การตรวจที่หน้างาน | การปรับที่ควรตรวจยืนยัน |
|---|---|---|---|
| ริ้วสี | การผสมไม่สมบูรณ์ ความหนืดของพลาสติกหลอมหรือความเข้ากันได้ของตัวพาไม่เหมาะกับเรซินฐาน คาร์บอนแบล็กกระจายตัวไม่ดี การป้อนสัดส่วนไม่คงที่ | ตรวจความแม่นยำของเครื่องป้อนและการแยกตัวของเม็ดในฮอปเปอร์ เปรียบเทียบกับล็อตมาสเตอร์แบตช์ที่อนุมัติแล้ว ตรวจสกรูและแรงดันย้อนกลับที่ใช้ | ทำให้การป้อนคงที่หรือผสมล่วงหน้า ปรับแรงดันย้อนกลับหรือความเร็วสกรูพอประมาณภายในขีดจำกัดของเรซิน พิจารณาตัวพาที่ใกล้เคียงเรซินฐานมากขึ้น |
| ริ้วเงิน | ความชื้นในเรซินดูดความชื้น สารระเหยจากสารเติมแต่ง อากาศถูกดูดเข้าขณะคลายแรงดัน วัสดุเสื่อมสภาพ | ตรวจความชื้นของเรซินและมาสเตอร์แบตช์ตามวิธีของผู้จำหน่าย ตรวจเครื่องอบ ฉีดเรซินธรรมชาติเพียงอย่างเดียว | อบตามที่ผู้จำหน่ายเรซินกำหนด ลดการคลายแรงดัน ทบทวนอุณหภูมิพลาสติกหลอมและเวลาค้าง |
| รอยการไหล | อุณหภูมิพลาสติกหลอมหรือแม่พิมพ์ต่ำเกินไป โปรไฟล์ความเร็วฉีด ความหนาเปลี่ยนกะทันหัน การออกแบบเกต | ฉีดไม่เต็มที่หลายความเร็ว ตรวจความสม่ำเสมอของอุณหภูมิแม่พิมพ์ | ปรับโปรไฟล์ความเร็วฉีดหรืออุณหภูมิแม่พิมพ์ภายในช่วงการแปรรูปของเรซิน |
| รอยไหม้ | อากาศติดค้างที่ปลายการเติมเต็มและถูกอัด (ปรากฏการณ์ดีเซล) ช่องระบายอากาศอุดตันหรือไม่มี ความเร็วฉีดสูงเกินไป พลาสติกหลอมเสื่อมจากเวลาค้างนานหรืออุณหภูมิสูง | ใช้การฉีดไม่เต็มเพื่อหาบริเวณที่เติมเต็มสุดท้าย ตรวจช่องระบายอากาศ เปรียบเทียบปริมาตรช็อตกับความจุกระบอก | ทำความสะอาดหรือเพิ่มช่องระบายอากาศ ลดความเร็วช่วงท้ายการเติมเต็ม ลดอุณหภูมิพลาสติกหลอมหรือเวลาค้าง อาจต้องแก้ไขแม่พิมพ์ |
| รอยประสาน | หน้าการไหลบรรจบกันที่อุณหภูมิต่ำ การจัดเรียงตัวของสารสีที่จุดบรรจบ | ระบุตำแหน่งที่เกิดเส้นเทียบกับเกตและรู | ปรับตำแหน่งเกต อุณหภูมิพลาสติกหลอมและแม่พิมพ์ และการระบายอากาศที่รอยประสาน มักลดความชัดได้แต่ไม่สามารถขจัดได้เสมอไป |
ขั้นที่ 3: แยกหาต้นเหตุ
ก่อนเปลี่ยนสูตรหรือเครื่องจักร ให้หาว่าข้อบกพร่องตามวัสดุ มาสเตอร์แบตช์ เครื่องจักร หรือแม่พิมพ์:
- ฉีดเรซินฐานธรรมชาติโดยไม่ใส่มาสเตอร์แบตช์ด้วยค่าการตั้งเดิม หากข้อบกพร่องยังอยู่ มาสเตอร์แบตช์ไม่ใช่สาเหตุหลัก
- เดินเครื่องล็อตมาสเตอร์แบตช์ปัจจุบันเทียบกับล็อตที่เคยอนุมัติภายใต้ค่าการตั้งเดียวกันทุกประการ
- หากทำได้ ทดลองวัสดุเดียวกันบนเครื่องอื่นที่มีสกรูหรือกระบอกต่างกัน
- เปลี่ยนพารามิเตอร์ทีละตัวและบันทึกผลในหลายช็อตติดต่อกัน
- เก็บตัวอย่างอ้างอิงของล็อตเรซินและมาสเตอร์แบตช์ที่ใช้ในแต่ละการทดลอง
เมื่อมาสเตอร์แบตช์เป็นสาเหตุ
ริ้วสีเป็นข้อบกพร่องที่เกี่ยวข้องกับมาสเตอร์แบตช์บ่อยที่สุด สาเหตุทั่วไปได้แก่ ตัวพาที่ผสมกับเรซินฐานได้ไม่สมบูรณ์ เช่น ตัวพาพอลิเอทิลีนในเรซินที่ไม่ใช่พอลิโอเลฟิน ความแตกต่างมากของการไหลระหว่างตัวพากับเรซินฐาน การกระจายตัวของคาร์บอนแบล็กไม่สมบูรณ์ อัตราการเติมต่ำจนความคลาดเคลื่อนเล็กน้อยของการป้อนมองเห็นได้ และความแตกต่างของขนาดหรือรูปทรงเม็ดที่ทำให้มาสเตอร์แบตช์และเรซินแยกตัวในฮอปเปอร์ ตัวพาที่เข้ากับเรซินฐาน เช่น ตัวพาพอลิโพรพิลีนสำหรับชิ้นงานพอลิโพรพิลีน หรือตัวพาที่เลือกให้เหมาะกับ ABS, PA หรือ PC ช่วยลดความเสี่ยงนี้ วิธีระบุค่าการไหลของตัวพาอธิบายไว้ในคู่มือเรื่องMFI และการแปรรูปมาสเตอร์แบตช์สีดำ
การปรับทุกอย่างมีผลข้างเคียง
| การปรับ | อาจช่วยเรื่อง | ผลข้างเคียงที่อาจเกิด |
|---|---|---|
| แรงดันย้อนกลับสูงขึ้น | การผสมและความสม่ำเสมอของสี | ความร้อนจากแรงเฉือนมากขึ้น เวลาหลอมนานขึ้น เรซินที่ไวต่อความร้อนเสื่อมสภาพ |
| อุณหภูมิพลาสติกหลอมสูงขึ้น | รอยการไหลและการผสม | การเสื่อมสภาพ รอยไหม้ เวลาเย็นตัวนานขึ้น ครีบ |
| ความเร็วฉีดสูงขึ้น | รอยการไหลและรอยประสาน | อากาศติดค้างและรอยไหม้ การพุ่งเป็นสาย ครีบ |
| ความเร็วฉีดต่ำลง | รอยไหม้ | รอยการไหล รอยประสานชัดขึ้น ฉีดไม่เต็ม |
| อุณหภูมิแม่พิมพ์สูงขึ้น | รอยการไหลและความเงา | รอบเวลานานขึ้น การหดตัวเปลี่ยนไป |
| การอบ | ริ้วเงินจากความชื้น | ไม่จำเป็นสำหรับเรซินที่ไม่ดูดความชื้นส่วนใหญ่ การอบนานเกินไปอาจทำให้เรซินบางชนิดเสื่อม |
ช่วงการแปรรูปแตกต่างกันมากระหว่าง PE, PP, ABS, PA และ PC และระหว่างเกรดของเรซินชนิดเดียวกัน ใช้ช่วงที่ผู้จำหน่ายเรซินแนะนำ และอย่านำค่าการตั้งที่ได้ผลกับวัสดุหนึ่งไปใช้กับวัสดุอื่น
คำถามที่พบบ่อย
ริ้วทุกชนิดบนชิ้นงานสีดำเป็นปัญหาการกระจายตัวหรือไม่
ไม่ใช่ ริ้วเงิน รอยการไหล รอยไหม้ และรอยประสานมีสาเหตุจากกระบวนการ วัสดุ หรือแม่พิมพ์ การกระจายตัวที่ไม่ดีเป็นสาเหตุหนึ่งที่เป็นไปได้ของริ้วสีและจุด และควรยืนยันด้วยการทดลองเปรียบเทียบ
ควรเพิ่มแรงดันย้อนกลับทุกครั้งเพื่อขจัดริ้วสีหรือไม่
ไม่ควร แรงดันย้อนกลับพอประมาณช่วยให้ผสมได้ดีขึ้น แต่แรงดันย้อนกลับที่มากขึ้นเพิ่มความร้อนจากแรงเฉือนและเวลาค้าง ซึ่งอาจทำให้เรซินบางชนิดเสื่อมและเกิดรอยไหม้ ควรตรวจการป้อนสัดส่วนและความเข้ากันได้ของตัวพาก่อน
PE และ PP ต้องอบก่อนฉีดหรือไม่
ทั้งสองไม่ดูดความชื้นและโดยปกติไม่ต้องอบ เว้นแต่วัสดุจะมีความชื้นที่ผิวหรือมีองค์ประกอบที่ดูดความชื้น เรซินที่ดูดความชื้น เช่น PA, PC และ ABS บางเกรด ควรอบตามที่ผู้จำหน่ายกำหนด
ตัวพาของมาสเตอร์แบตช์สีดำทำให้เกิดริ้วในเรซินชนิดอื่นได้หรือไม่
ได้ หากตัวพาผสมกับเรซินฐานได้ไม่สมบูรณ์ หรือค่าการไหลต่างกันมาก อาจเกิดริ้วสีและข้อบกพร่องที่ผิวได้ วิธีแก้ทั่วไปคือใช้ตัวพาที่เข้ากับเรซินฐาน
คู่มือทางเทคนิคที่เกี่ยวข้อง
- วิธีประเมินการกระจายตัวของมาสเตอร์แบตช์สีดำ
- MFI (MFR) เกี่ยวข้องกับการแปรรูปมาสเตอร์แบตช์สีดำอย่างไร
- ทำไมมาสเตอร์แบตช์สีดำอาจทำให้เกิดการผุดขึ้นที่ผิวหรือการเคลื่อนย้ายของสาร
มาสเตอร์แบตช์สีดำสำหรับชิ้นงานฉีด
ZFH มีมาสเตอร์แบตช์สีดำ PPสำหรับชิ้นงานพอลิโพรพิลีน และมาสเตอร์แบตช์สีดำสำหรับพลาสติกวิศวกรรมที่มีตัวพาสำหรับเรซิน เช่น ABS, PA และ PC หากคุณกำลังตรวจสอบปัญหาริ้ว ติดต่อ ZFH พร้อมภาพถ่ายข้อบกพร่อง เรซินฐาน มาสเตอร์แบตช์และอัตราการเติมที่ใช้ และค่าการตั้งการแปรรูปหลัก
เอกสารอ้างอิงทางเทคนิค
การปรับการแปรรูปในบทความนี้เป็นแนวทางทั่วไป ไม่ใช่ค่าการตั้งสำหรับเรซินหรือเครื่องจักรเฉพาะ ควรปฏิบัติตามคำแนะนำการแปรรูปของผู้จำหน่ายเรซินเสมอ