Comment résoudre les traînées sur les pièces noires moulées par injection
Réponse courte
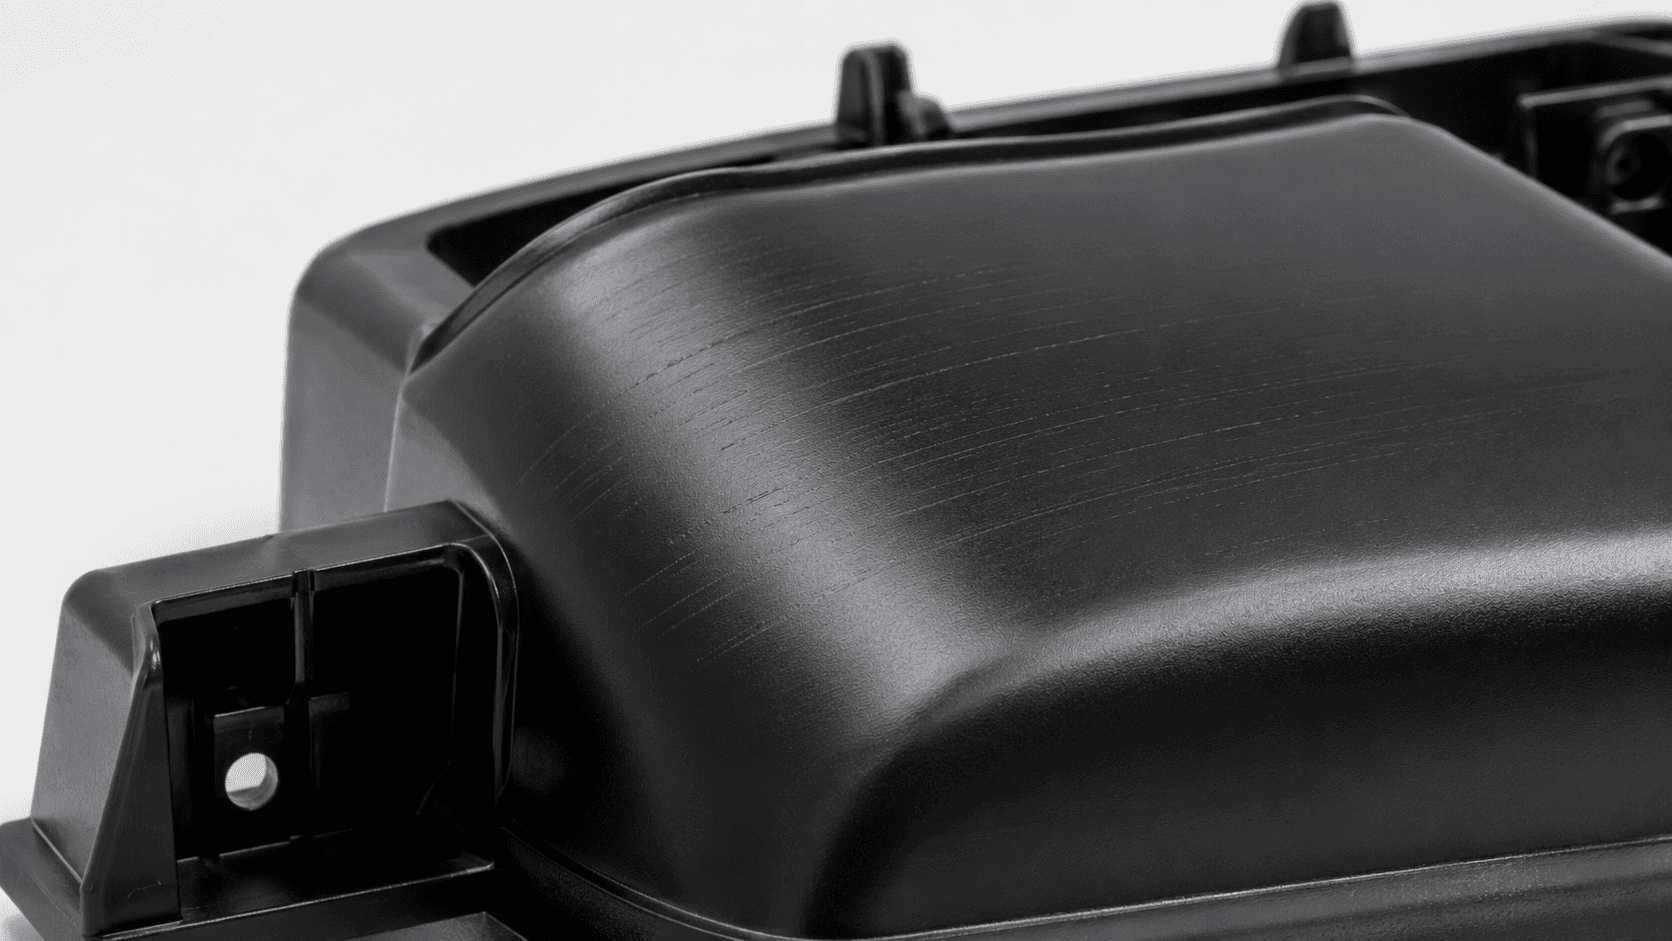
Les « traînées » sur une pièce noire moulée peuvent correspondre à plusieurs défauts différents aux causes différentes. Les traînées de couleur, c'est-à-dire des bandes noires, grises ou de brillant différent, renvoient généralement au mélange, au dosage, à la compatibilité du support ou à la dispersion. Les traînées argentées renvoient à l'humidité, aux composés volatils ou au gaz piégé. Les marques d'écoulement viennent de la façon dont la matière fondue s'écoule et refroidit, les brûlures de l'air piégé ou d'une matière dégradée, et les lignes de soudure de la rencontre des fronts d'écoulement. Identifiez le défaut avant de modifier les réglages : la correction d'un type peut en créer un autre.
Étape 1 : identifier le défaut
| Défaut | Aspect | Où il apparaît généralement |
|---|---|---|
| Traînées de couleur | Bandes plus foncées, plus grises ou de brillant différent qui suivent l'écoulement ; peuvent varier d'une injection à l'autre | Souvent à partir du seuil d'injection, en s'étendant avec l'écoulement |
| Traînées argentées | Marques argentées allongées, souvent en U ou en V et pointant dans le sens de l'écoulement | Près du seuil ou sur toute la surface |
| Marques d'écoulement | Lignes ondulées, anneaux ou bandes mates | Autour du seuil et aux changements d'épaisseur de paroi |
| Brûlures | Décoloration brune ou noire, parfois avec une odeur de brûlé | En fin de remplissage, dans les poches borgnes et près des zones mal dégazées |
| Lignes de soudure | Une fine ligne ou une encoche là où les fronts d'écoulement se rejoignent, parfois avec une différence de brillant | Autour des trous, des inserts et entre les seuils |
Sur une pièce noire, les traînées argentées et les différences de brillant peuvent paraître grises ; observez donc la pièce sous une lumière rasante et photographiez plusieurs injections consécutives avant de conclure.
Étape 2 : diagnostiquer selon le symptôme
| Symptôme | Causes possibles | Contrôles sur site | Ajustements à vérifier |
|---|---|---|---|
| Traînées de couleur | Mélange incomplet ; viscosité à l'état fondu ou compatibilité du support non adaptées à la résine de base ; mauvaise dispersion du noir de carbone ; dosage instable | Vérifier la précision du doseur et la ségrégation des granulés dans la trémie ; comparer avec un lot de masterbatch approuvé ; vérifier la vis et la contre-pression utilisées | Stabiliser le dosage ou prémélanger ; modifier modérément la contre-pression ou la vitesse de vis dans les limites de la résine ; envisager un support plus proche de la résine de base |
| Traînées argentées | Humidité dans les résines hygroscopiques ; composés volatils des additifs ; air aspiré lors de la décompression ; matière dégradée | Vérifier l'humidité de la résine et du masterbatch avec la méthode du fournisseur ; vérifier le sécheur ; mouler la résine naturelle seule | Sécher selon les indications du fournisseur de résine ; réduire la décompression ; revoir la température matière et le temps de séjour |
| Marques d'écoulement | Température matière ou moule trop basse ; profil de vitesse d'injection ; changements d'épaisseur brusques ; conception du seuil | Mouler des pièces incomplètes à plusieurs vitesses ; vérifier l'uniformité de la température du moule | Ajuster le profil de vitesse d'injection ou la température du moule dans la fenêtre de transformation de la résine |
| Brûlures | Air piégé en fin de remplissage et comprimé (effet diesel) ; évents bouchés ou absents ; vitesse d'injection excessive ; matière dégradée par un long séjour ou une température élevée | Utiliser des pièces incomplètes pour repérer la dernière zone remplie ; inspecter les évents ; comparer le volume injecté à la capacité du fourreau | Nettoyer ou ajouter des évents ; ralentir la fin du remplissage ; réduire la température matière ou le temps de séjour ; des modifications du moule peuvent être nécessaires |
| Lignes de soudure | Fronts d'écoulement se rejoignant à basse température ; orientation du pigment au point de rencontre | Repérer où la ligne se forme par rapport aux seuils et aux trous | Ajuster la position du seuil, la température matière et moule et le dégazage à la soudure ; la visibilité peut souvent être réduite mais pas toujours supprimée |
Étape 3 : isoler la source
Avant de modifier la formulation ou la machine, déterminez si le défaut suit la matière, le masterbatch, la machine ou le moule :
- Moulez la résine de base naturelle sans masterbatch avec les mêmes réglages. Si le défaut persiste, le masterbatch n'est pas la cause principale.
- Comparez le lot de masterbatch actuel à un lot approuvé précédemment, avec des réglages identiques.
- Essayez la même matière sur une autre machine avec une vis ou un fourreau différent, si possible.
- Modifiez un seul paramètre à la fois et notez son effet sur plusieurs injections consécutives.
- Conservez des échantillons des lots de résine et de masterbatch utilisés à chaque essai.
Quand le masterbatch est en cause
Les traînées de couleur sont le défaut le plus souvent lié au masterbatch. Les raisons typiques sont un support qui ne se mélange pas entièrement à la résine de base, par exemple un support polyéthylène dans une résine non polyoléfinique ; un grand écart d'indice de fluidité entre le support et la résine de base ; une dispersion incomplète du noir de carbone ; un taux d'ajout si faible que de petites variations de dosage deviennent visibles ; et une différence de taille ou de forme des granulés qui permet au masterbatch et à la résine de se séparer dans la trémie. Un support adapté à la résine de base, comme un support polypropylène pour les pièces en polypropylène ou un support adapté à la résine pour l'ABS, le PA ou le PC, réduit ce risque. La spécification de la fluidité du support est expliquée dans notre guide sur le MFI et la transformation du masterbatch noir.
Chaque ajustement a un effet secondaire
| Ajustement | Peut aider pour | Effets secondaires possibles |
|---|---|---|
| Contre-pression plus élevée | Mélange et uniformité de la couleur | Plus d'échauffement par cisaillement, dosage plus long, dégradation des résines sensibles à la chaleur |
| Température matière plus élevée | Marques d'écoulement et mélange | Dégradation, brûlures, refroidissement plus long, bavures |
| Vitesse d'injection plus élevée | Marques d'écoulement et lignes de soudure | Air piégé et brûlures, jet libre, bavures |
| Vitesse d'injection plus faible | Brûlures | Marques d'écoulement, lignes de soudure plus visibles, pièces incomplètes |
| Température de moule plus élevée | Marques d'écoulement et brillant | Temps de cycle plus long, retrait modifié |
| Séchage | Traînées argentées dues à l'humidité | Inutile pour la plupart des résines non hygroscopiques ; un séchage excessif peut dégrader certaines résines |
Les fenêtres de transformation diffèrent fortement entre PE, PP, ABS, PA et PC, et entre grades d'une même résine. Utilisez les plages recommandées par le fournisseur de résine et ne transposez pas à une autre matière des réglages qui ont fonctionné pour une matière.
Questions fréquentes
Toute traînée sur une pièce noire est-elle un problème de dispersion ?
Non. Les traînées argentées, les marques d'écoulement, les brûlures et les lignes de soudure ont des causes liées au procédé, à la matière ou au moule. Une mauvaise dispersion est une cause possible des traînées de couleur et des points, et elle doit être confirmée par des essais comparatifs.
Faut-il toujours augmenter la contre-pression pour éliminer les traînées de couleur ?
Non. Une contre-pression modérée peut améliorer le mélange, mais davantage de contre-pression ajoute de la chaleur de cisaillement et du temps de séjour, ce qui peut dégrader certaines résines et créer des brûlures. Vérifiez d'abord le dosage et la compatibilité du support.
Le PE et le PP doivent-ils être séchés avant le moulage ?
Ils ne sont pas hygroscopiques et n'ont généralement pas besoin de séchage, sauf si la matière a pris de l'humidité en surface ou contient des composants hygroscopiques. Les résines hygroscopiques comme le PA, le PC et certains grades d'ABS doivent être séchées selon les indications de leurs fournisseurs.
Le support d'un masterbatch noir peut-il causer des traînées dans une autre résine ?
Oui. Si le support ne se mélange pas entièrement à la résine de base, ou si sa fluidité est très différente, des traînées de couleur et des défauts de surface peuvent apparaître. Un support adapté à la résine de base est le remède habituel.
Guides associés
- Comment évaluer la dispersion du masterbatch noir
- Le lien entre MFI (MFR) et transformation du masterbatch noir
- Pourquoi le masterbatch noir peut provoquer exsudation ou migration
Masterbatch noir pour pièces moulées
ZFH propose du masterbatch noir PP pour les pièces en polypropylène et du masterbatch noir pour plastiques techniques avec des supports pour des résines comme l'ABS, le PA et le PC. Si vous étudiez un problème de traînées, contactez ZFH avec des photos du défaut, la résine de base, le masterbatch et le taux d'ajout utilisés, et les principaux réglages de transformation.
Références techniques
Les ajustements de transformation de cet article sont des orientations générales, pas des réglages pour une résine ou une machine particulière. Suivez toujours les recommandations de transformation du fournisseur de résine.