Cara Mengatasi Garis pada Produk Hitam Cetak Injeksi
Jawaban Singkat
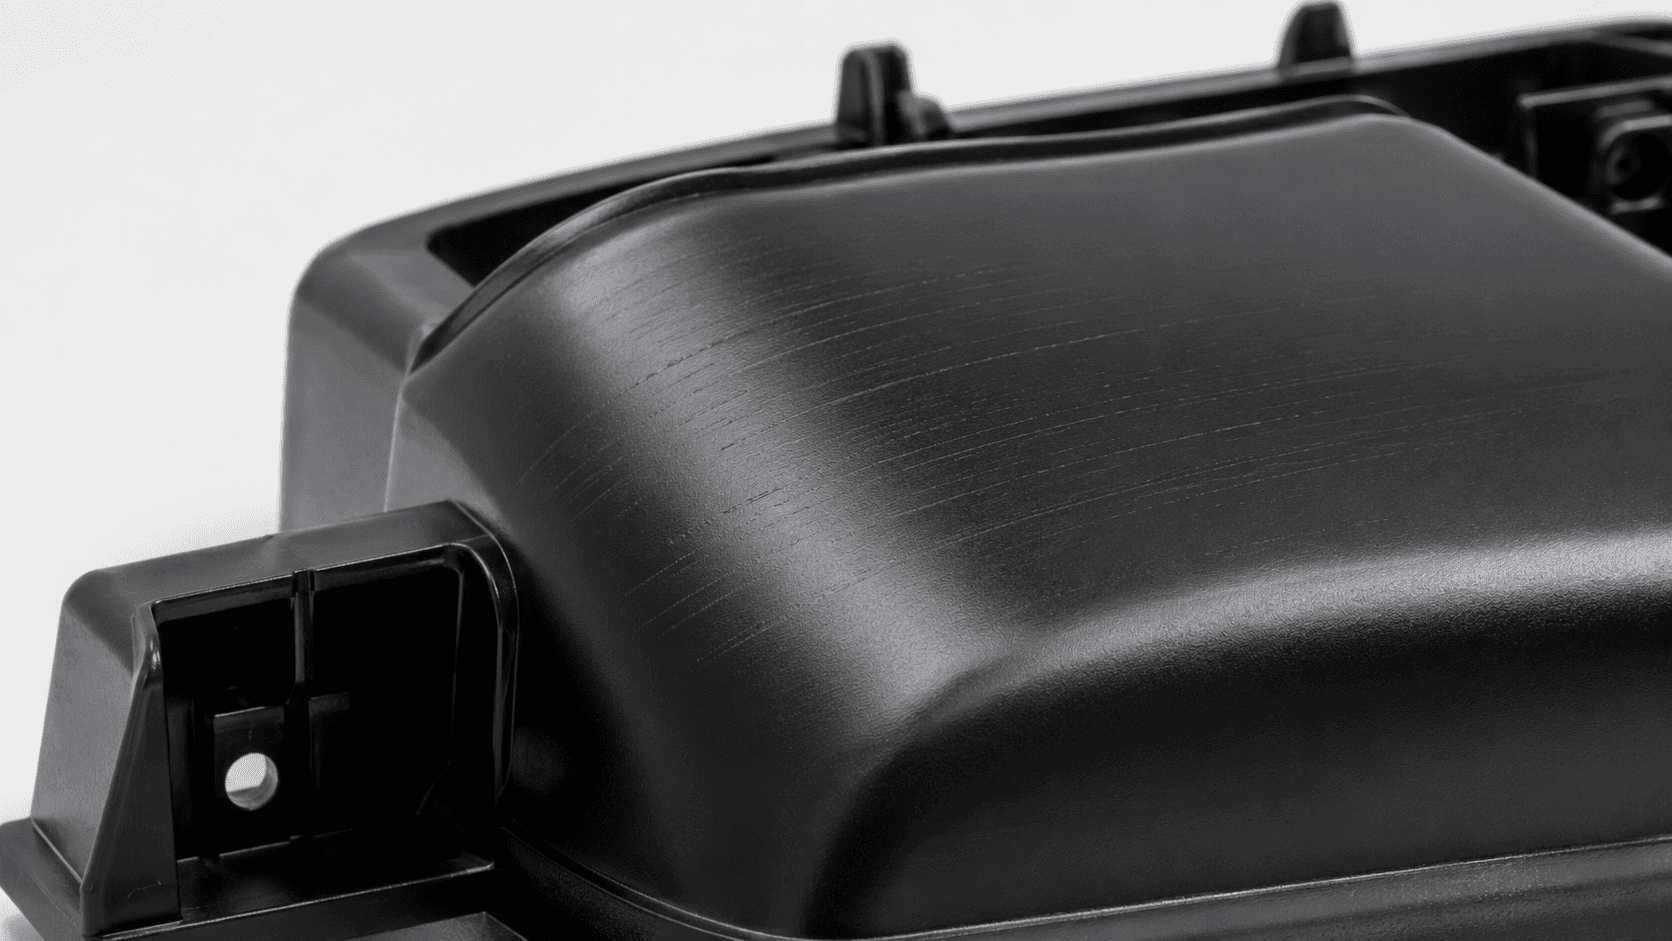
"Garis" pada produk cetak hitam bisa berupa beberapa cacat berbeda dengan penyebab berbeda. Garis warna, yaitu pita hitam, abu-abu, atau berkilap berbeda yang tidak merata, biasanya mengarah pada pencampuran, dosis, kecocokan pembawa, atau dispersi. Garis perak (splay) mengarah pada kelembapan, zat mudah menguap, atau gas yang terperangkap. Tanda aliran berasal dari cara lelehan mengalir dan mendingin, bekas terbakar dari udara yang terperangkap atau lelehan yang terdegradasi, dan garis las dari bertemunya front aliran. Kenali cacatnya sebelum mengubah pengaturan: perbaikan untuk satu jenis dapat memunculkan jenis lain.
Langkah 1: Kenali Cacat yang Terjadi
| Cacat | Tampilannya | Di mana biasanya muncul |
|---|---|---|
| Garis warna | Pita yang lebih gelap, lebih abu-abu, atau berkilap berbeda yang mengikuti aliran; dapat bervariasi dari tembakan ke tembakan | Sering bermula dekat gate dan menyebar mengikuti aliran |
| Garis perak (splay) | Tanda keperakan memanjang, sering berbentuk U atau V dan mengarah ke arah aliran | Dekat gate atau di seluruh permukaan |
| Tanda aliran | Garis bergelombang, cincin, atau pita kusam | Di sekitar gate dan pada perubahan ketebalan dinding |
| Bekas terbakar | Perubahan warna cokelat atau hitam, kadang dengan bau gosong | Di ujung pengisian, di kantong buntu, dan dekat area yang ventilasinya buruk |
| Garis las | Garis halus atau takik di tempat front aliran bertemu, kadang dengan perbedaan kilap | Di sekitar lubang, sisipan, dan di antara gate |
Pada produk hitam, garis perak dan perbedaan kilap dapat tampak abu-abu, jadi amati produk di bawah cahaya bersudut rendah dan foto beberapa tembakan berturut-turut sebelum menyimpulkan.
Langkah 2: Diagnosis Berdasarkan Gejala
| Gejala | Kemungkinan penyebab | Pemeriksaan di lokasi | Penyesuaian yang perlu diverifikasi |
|---|---|---|---|
| Garis warna | Pencampuran tidak sempurna; viskositas lelehan atau kecocokan pembawa tidak sesuai dengan resin dasar; dispersi karbon hitam buruk; dosis tidak stabil | Periksa akurasi pengumpan dan pemisahan pelet di hopper; bandingkan dengan lot masterbatch yang disetujui; periksa sekrup dan tekanan balik yang dipakai | Stabilkan dosis atau lakukan pracampur; ubah tekanan balik atau kecepatan sekrup secara moderat dalam batas resin; pertimbangkan pembawa yang lebih mendekati resin dasar |
| Garis perak | Kelembapan pada resin higroskopis; zat mudah menguap dari aditif; udara tersedot saat dekompresi; bahan terdegradasi | Periksa kelembapan resin dan masterbatch dengan metode pemasok; periksa pengering; cetak resin natural saja | Keringkan sesuai ketentuan pemasok resin; kurangi dekompresi; tinjau suhu lelehan dan waktu tinggal |
| Tanda aliran | Suhu lelehan atau cetakan terlalu rendah; profil kecepatan injeksi; perubahan ketebalan mendadak; desain gate | Cetak short shot pada beberapa kecepatan; periksa keseragaman suhu cetakan | Sesuaikan profil kecepatan injeksi atau suhu cetakan dalam jendela proses resin |
| Bekas terbakar | Udara terperangkap di ujung pengisian lalu terkompresi (efek diesel); ventilasi tersumbat atau tidak ada; kecepatan injeksi berlebihan; lelehan terdegradasi karena waktu tinggal lama atau suhu tinggi | Gunakan short shot untuk menemukan area yang terakhir terisi; periksa ventilasi; bandingkan volume tembakan dengan kapasitas barel | Bersihkan atau tambah ventilasi; perlambat ujung pengisian; turunkan suhu lelehan atau waktu tinggal; mungkin perlu modifikasi cetakan |
| Garis las | Front aliran bertemu pada suhu rendah; orientasi pigmen di titik pertemuan | Petakan lokasi terbentuknya garis terhadap gate dan lubang | Sesuaikan posisi gate, suhu lelehan dan cetakan, serta ventilasi di garis las; visibilitasnya sering dapat dikurangi tetapi tidak selalu dihilangkan |
Langkah 3: Isolasi Sumbernya
Sebelum mengubah formulasi atau mesin, cari tahu apakah cacat mengikuti bahan, masterbatch, mesin, atau cetakan:
- Cetak resin dasar natural tanpa masterbatch dengan pengaturan yang sama. Jika cacat tetap ada, masterbatch bukan penyebab utamanya.
- Jalankan lot masterbatch saat ini berdampingan dengan lot yang sebelumnya disetujui dalam pengaturan yang identik.
- Jika memungkinkan, coba bahan yang sama di mesin lain dengan sekrup atau barel berbeda.
- Ubah satu parameter dalam satu waktu dan catat pengaruhnya pada beberapa tembakan berturut-turut.
- Simpan sampel arsip dari lot resin dan masterbatch yang dipakai di setiap uji coba.
Jika Masterbatch Penyebabnya
Garis warna adalah cacat yang paling sering terkait dengan masterbatch. Alasan umumnya meliputi pembawa yang tidak tercampur sempurna dengan resin dasar, misalnya pembawa polietilena dalam resin non-poliolefin; perbedaan besar aliran leleh antara pembawa dan resin dasar; dispersi karbon hitam yang tidak sempurna; rasio penambahan yang begitu rendah sehingga variasi dosis kecil menjadi terlihat; serta perbedaan ukuran atau bentuk pelet yang membuat masterbatch dan resin terpisah di hopper. Pembawa yang sesuai dengan resin dasar, seperti pembawa polipropilena untuk produk polipropilena atau pembawa yang disesuaikan untuk ABS, PA, atau PC, mengurangi risiko ini. Cara menspesifikasikan aliran leleh pembawa dijelaskan dalam panduan kami tentang MFI dan pemrosesan masterbatch hitam.
Setiap Penyesuaian Punya Efek Samping
| Penyesuaian | Dapat membantu untuk | Kemungkinan efek samping |
|---|---|---|
| Tekanan balik lebih tinggi | Pencampuran dan keseragaman warna | Panas geser lebih besar, waktu plastisasi lebih lama, degradasi resin yang peka panas |
| Suhu lelehan lebih tinggi | Tanda aliran dan pencampuran | Degradasi, bekas terbakar, pendinginan lebih lama, flash |
| Kecepatan injeksi lebih tinggi | Tanda aliran dan garis las | Udara terperangkap dan bekas terbakar, jetting, flash |
| Kecepatan injeksi lebih rendah | Bekas terbakar | Tanda aliran, garis las lebih terlihat, short shot |
| Suhu cetakan lebih tinggi | Tanda aliran dan kilap | Waktu siklus lebih lama, penyusutan berubah |
| Pengeringan | Garis perak akibat kelembapan | Tidak perlu untuk sebagian besar resin non-higroskopis; pengeringan berlebihan dapat merusak sebagian resin |
Jendela proses sangat berbeda antara PE, PP, ABS, PA, dan PC, serta antara grade dari resin yang sama. Gunakan rentang yang direkomendasikan pemasok resin, dan jangan memindahkan pengaturan yang berhasil untuk satu bahan ke bahan lain.
Pertanyaan yang Sering Diajukan
Apakah setiap garis pada produk hitam merupakan masalah dispersi?
Tidak. Garis perak, tanda aliran, bekas terbakar, dan garis las memiliki penyebab dari proses, bahan, atau cetakan. Dispersi yang buruk adalah salah satu kemungkinan penyebab garis warna dan bintik, dan harus dikonfirmasi dengan uji perbandingan.
Haruskah tekanan balik selalu dinaikkan untuk menghilangkan garis warna?
Tidak. Tekanan balik yang moderat dapat memperbaiki pencampuran, tetapi tekanan balik yang lebih besar menambah panas geser dan waktu tinggal, yang dapat merusak sebagian resin dan menimbulkan bekas terbakar. Periksa dosis dan kecocokan pembawa terlebih dahulu.
Apakah PE dan PP perlu dikeringkan sebelum dicetak?
Keduanya tidak higroskopis dan biasanya tidak perlu dikeringkan, kecuali bahan telah menyerap kelembapan permukaan atau mengandung komponen higroskopis. Resin higroskopis seperti PA, PC, dan sebagian grade ABS harus dikeringkan sesuai ketentuan pemasoknya.
Dapatkah pembawa masterbatch hitam menyebabkan garis pada resin lain?
Ya. Jika pembawa tidak tercampur sempurna dengan resin dasar, atau aliran lelehnya sangat berbeda, garis warna dan cacat permukaan dapat terjadi. Pembawa yang sesuai dengan resin dasar adalah solusi yang umum.
Panduan Terkait
- Cara mengevaluasi dispersi masterbatch hitam
- Hubungan MFI (MFR) dengan pemrosesan masterbatch hitam
- Mengapa masterbatch hitam dapat menyebabkan blooming atau migrasi
Masterbatch Hitam untuk Produk Cetak
ZFH menawarkan masterbatch hitam PP untuk produk polipropilena dan masterbatch hitam untuk plastik teknik dengan pembawa untuk resin seperti ABS, PA, dan PC. Jika Anda sedang menyelidiki masalah garis, hubungi ZFH dengan foto cacatnya, resin dasar, masterbatch dan rasio penambahan yang dipakai, serta pengaturan pemrosesan utama.
Referensi Teknis
Penyesuaian pemrosesan dalam artikel ini adalah arahan umum, bukan pengaturan untuk resin atau mesin tertentu. Selalu ikuti rekomendasi pemrosesan dari pemasok resin.