Como resolver riscos em peças pretas moldadas por injeção
Resposta curta
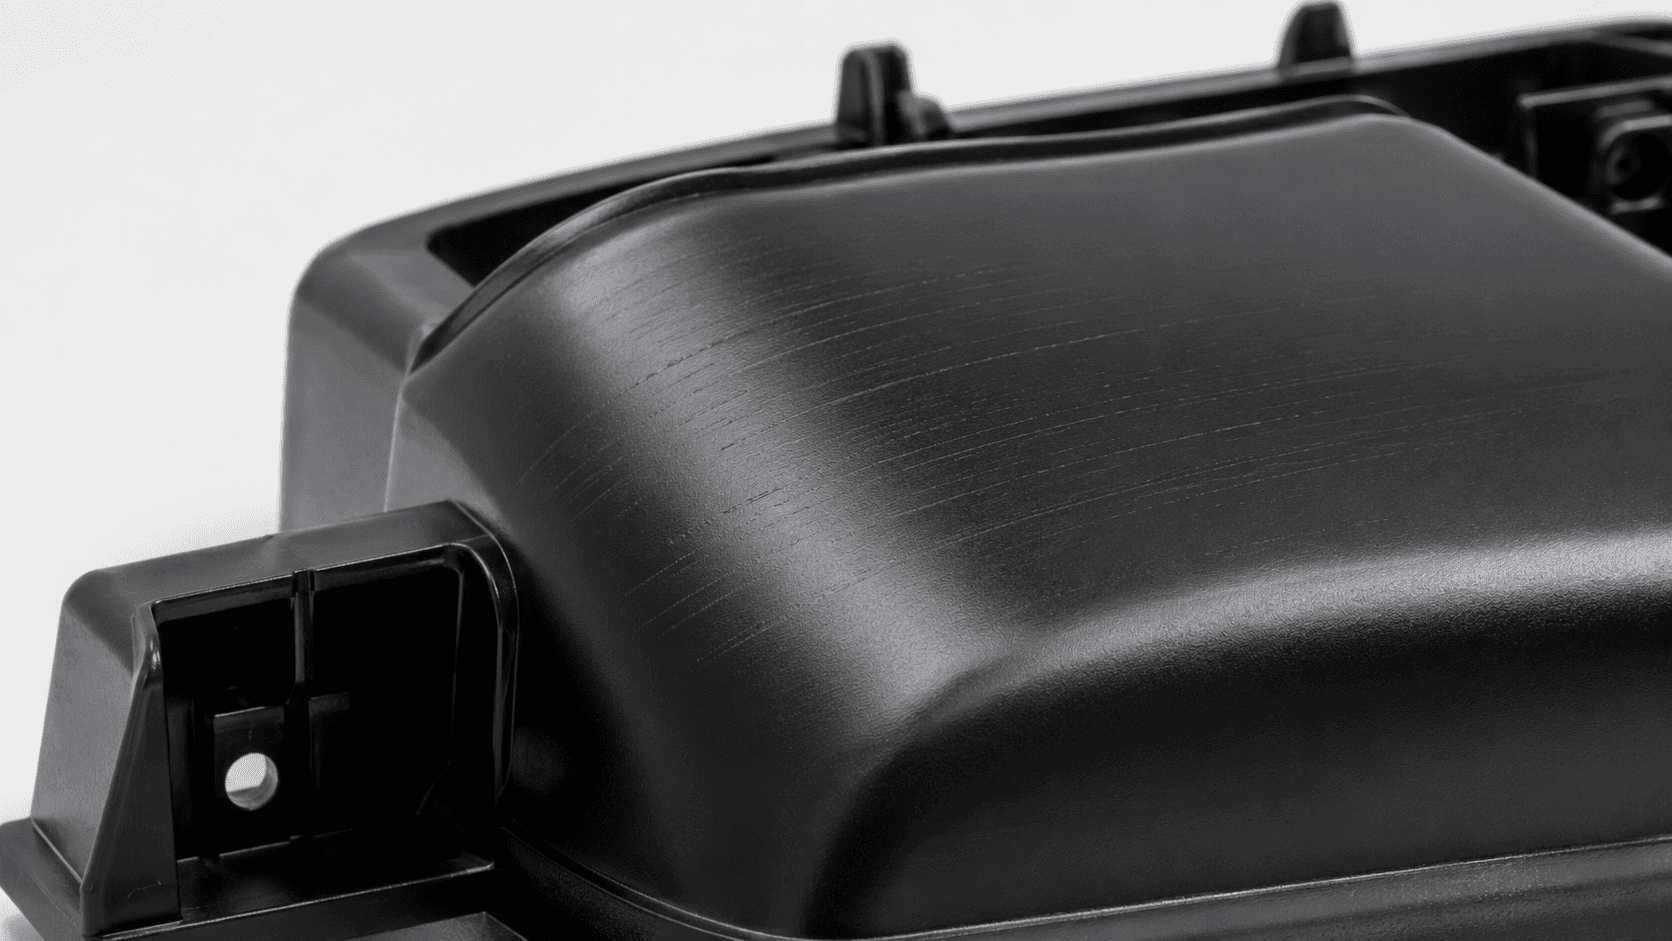
Os "riscos" em uma peça preta moldada podem ser vários defeitos diferentes, com causas diferentes. Riscos de cor, isto é, faixas pretas, cinza ou com brilho diferente, costumam apontar para mistura, dosagem, compatibilidade do veículo ou dispersão. Estrias prateadas apontam para umidade, voláteis ou gás aprisionado. Marcas de fluxo vêm da forma como o fundido escoa e resfria, marcas de queima de ar aprisionado ou fundido degradado, e linhas de solda do encontro de frentes de fluxo. Identifique o defeito antes de mudar parâmetros: a correção de um tipo pode criar outro.
Etapa 1: identifique qual defeito você tem
| Defeito | Aparência | Onde costuma aparecer |
|---|---|---|
| Riscos de cor | Faixas mais escuras, mais acinzentadas ou com brilho diferente que acompanham o fluxo; podem variar de uma injeção para outra | Muitas vezes começam perto do ponto de injeção e se espalham com o fluxo |
| Estrias prateadas | Marcas prateadas alongadas, muitas vezes em forma de U ou V e apontando na direção do fluxo | Perto do ponto de injeção ou em toda a superfície |
| Marcas de fluxo | Linhas onduladas, anéis ou faixas foscas | Ao redor do ponto de injeção e em mudanças de espessura de parede |
| Marcas de queima | Descoloração marrom ou preta, às vezes com cheiro de queimado | No fim do preenchimento, em cavidades cegas e perto de áreas mal ventiladas |
| Linhas de solda | Uma linha fina ou um entalhe onde as frentes de fluxo se encontram, às vezes com diferença de brilho | Ao redor de furos, insertos e entre pontos de injeção |
Em uma peça preta, estrias e diferenças de brilho podem parecer cinza, por isso observe a peça sob luz rasante e fotografe várias injeções consecutivas antes de decidir.
Etapa 2: diagnóstico pelo sintoma
| Sintoma | Causas possíveis | Verificações no chão de fábrica | Ajustes a verificar |
|---|---|---|---|
| Riscos de cor | Mistura incompleta; viscosidade do fundido ou compatibilidade do veículo não ajustadas à resina base; dispersão ruim do negro de fumo; dosagem instável | Verifique a precisão do dosador e a segregação dos grânulos no funil; compare com um lote de masterbatch aprovado; verifique a rosca e a contrapressão usada | Estabilize a dosagem ou faça pré-mistura; mudanças moderadas de contrapressão ou rotação da rosca dentro dos limites da resina; considere um veículo mais próximo da resina base |
| Estrias prateadas | Umidade em resinas higroscópicas; voláteis de aditivos; ar aspirado na descompressão; material degradado | Verifique a umidade da resina e do masterbatch pelo método do fornecedor; verifique o secador; molde a resina natural sozinha | Seque conforme especificado pelo fornecedor da resina; reduza a descompressão; revise a temperatura do fundido e o tempo de residência |
| Marcas de fluxo | Temperatura do fundido ou do molde baixa demais; perfil de velocidade de injeção; mudanças bruscas de espessura; projeto do ponto de injeção | Faça injeções incompletas em várias velocidades; verifique a uniformidade de temperatura do molde | Ajuste o perfil de velocidade de injeção ou a temperatura do molde dentro da janela de processamento da resina |
| Marcas de queima | Ar aprisionado no fim do preenchimento e comprimido (efeito diesel); saídas de gases obstruídas ou ausentes; velocidade de injeção excessiva; fundido degradado por residência longa ou temperatura alta | Use injeções incompletas para localizar a última área a ser preenchida; inspecione as saídas de gases; compare o volume de injeção com a capacidade do cilindro | Limpe ou acrescente saídas de gases; reduza a velocidade no fim do preenchimento; reduza a temperatura do fundido ou o tempo de residência; pode ser necessário alterar o molde |
| Linhas de solda | Frentes de fluxo que se encontram em temperatura baixa; orientação do pigmento no ponto de encontro | Mapeie onde a linha se forma em relação aos pontos de injeção e aos furos | Ajuste a posição do ponto de injeção, a temperatura do fundido e do molde e a ventilação na solda; a visibilidade muitas vezes pode ser reduzida, mas nem sempre eliminada |
Etapa 3: isole a origem
Antes de mudar a formulação ou a máquina, descubra se o defeito acompanha o material, o masterbatch, a máquina ou o molde:
- Molde a resina base natural sem masterbatch com os mesmos parâmetros. Se o defeito continuar, o masterbatch não é a causa principal.
- Compare o lote atual de masterbatch com um lote aprovado anteriormente em condições idênticas.
- Teste o mesmo material em outra máquina, com outra rosca ou outro cilindro, se possível.
- Mude um parâmetro de cada vez e registre o efeito em várias injeções consecutivas.
- Guarde amostras dos lotes de resina e masterbatch usados em cada teste.
Quando a causa é o masterbatch
Os riscos de cor são o defeito mais associado ao masterbatch. Os motivos típicos são um veículo que não se mistura totalmente com a resina base, por exemplo um veículo de polietileno em uma resina que não é poliolefina; uma grande diferença de fluidez entre o veículo e a resina base; dispersão incompleta do negro de fumo; uma taxa de adição tão baixa que pequenas variações de dosagem ficam visíveis; e uma diferença de tamanho ou formato dos grânulos que faz masterbatch e resina se separarem no funil. Um veículo adequado à resina base, como um veículo de polipropileno para peças de polipropileno ou um veículo compatível com ABS, PA ou PC, reduz esse risco. Como a fluidez do veículo é especificada está explicado no nosso guia sobre o MFI e o processamento do masterbatch preto.
Todo ajuste tem um efeito colateral
| Ajuste | Pode ajudar com | Efeitos colaterais possíveis |
|---|---|---|
| Maior contrapressão | Mistura e uniformidade de cor | Mais aquecimento por cisalhamento, dosagem mais lenta, degradação de resinas sensíveis ao calor |
| Maior temperatura do fundido | Marcas de fluxo e mistura | Degradação, marcas de queima, resfriamento mais longo, rebarbas |
| Maior velocidade de injeção | Marcas de fluxo e linhas de solda | Ar aprisionado e marcas de queima, jato livre, rebarbas |
| Menor velocidade de injeção | Marcas de queima | Marcas de fluxo, linhas de solda mais visíveis, peças incompletas |
| Maior temperatura do molde | Marcas de fluxo e brilho | Ciclo mais longo, mudança na contração |
| Secagem | Estrias causadas por umidade | Desnecessária para a maioria das resinas não higroscópicas; a secagem excessiva pode degradar algumas resinas |
As janelas de processamento variam muito entre PE, PP, ABS, PA e PC, e entre grades da mesma resina. Use as faixas recomendadas pelo fornecedor da resina e não transfira para outro material os parâmetros que funcionaram com um.
Perguntas frequentes
Todo risco em uma peça preta é um problema de dispersão?
Não. Estrias prateadas, marcas de fluxo, marcas de queima e linhas de solda têm causas de processo, de material ou de molde. A dispersão ruim é uma das causas possíveis de riscos de cor e pontos, e deve ser confirmada por testes comparativos.
É preciso sempre aumentar a contrapressão para eliminar riscos de cor?
Não. Uma contrapressão moderada pode melhorar a mistura, mas mais contrapressão acrescenta calor por cisalhamento e tempo de residência, o que pode degradar algumas resinas e criar marcas de queima. Verifique primeiro a dosagem e a compatibilidade do veículo.
PE e PP precisam ser secos antes da moldagem?
Não são higroscópicos e normalmente não precisam de secagem, a menos que o material tenha absorvido umidade superficial ou contenha componentes higroscópicos. Resinas higroscópicas como PA, PC e alguns grades de ABS devem ser secas conforme seus fornecedores especificam.
O veículo de um masterbatch preto pode causar riscos em outra resina?
Sim. Se o veículo não se misturar totalmente com a resina base, ou se a sua fluidez for muito diferente, podem surgir riscos de cor e defeitos superficiais. A solução usual é um veículo adequado à resina base.
Guias relacionados
- Como avaliar a dispersão do masterbatch preto
- Como o MFI (MFR) se relaciona com o processamento do masterbatch preto
- Por que o masterbatch preto pode causar afloramento ou migração
Masterbatch preto para peças moldadas
A ZFH oferece masterbatch preto para PP para peças de polipropileno e masterbatch preto para plásticos de engenharia com veículos para resinas como ABS, PA e PC. Se você está investigando riscos, fale com a ZFH e envie fotos do defeito, a resina base, o masterbatch e a taxa de adição em uso e os principais parâmetros de processamento.
Referências técnicas
Os ajustes de processamento deste artigo são orientações gerais, não parâmetros para uma resina ou máquina específica. Siga sempre as recomendações de processamento do fornecedor da resina.